Mesin ieu ngotomatisasi motong, sanés penilaian di sakurilingna. Pituduh ieu ngawengku penilaian: milih sareng nyiapkeun bahan anu tiasa dipercaya ku mesin, nyetél pangrojong supados padamelan anu ipis tiasa dijalankeun kalayan tenang, ngaprogram tina garis luar anu digambar, maca potongan ka-1, sareng diagnosa sababaraha gejala anu ngajelaskeun ampir unggal bagian anu goréng anu dihasilkeun ku mesin bubut kai.
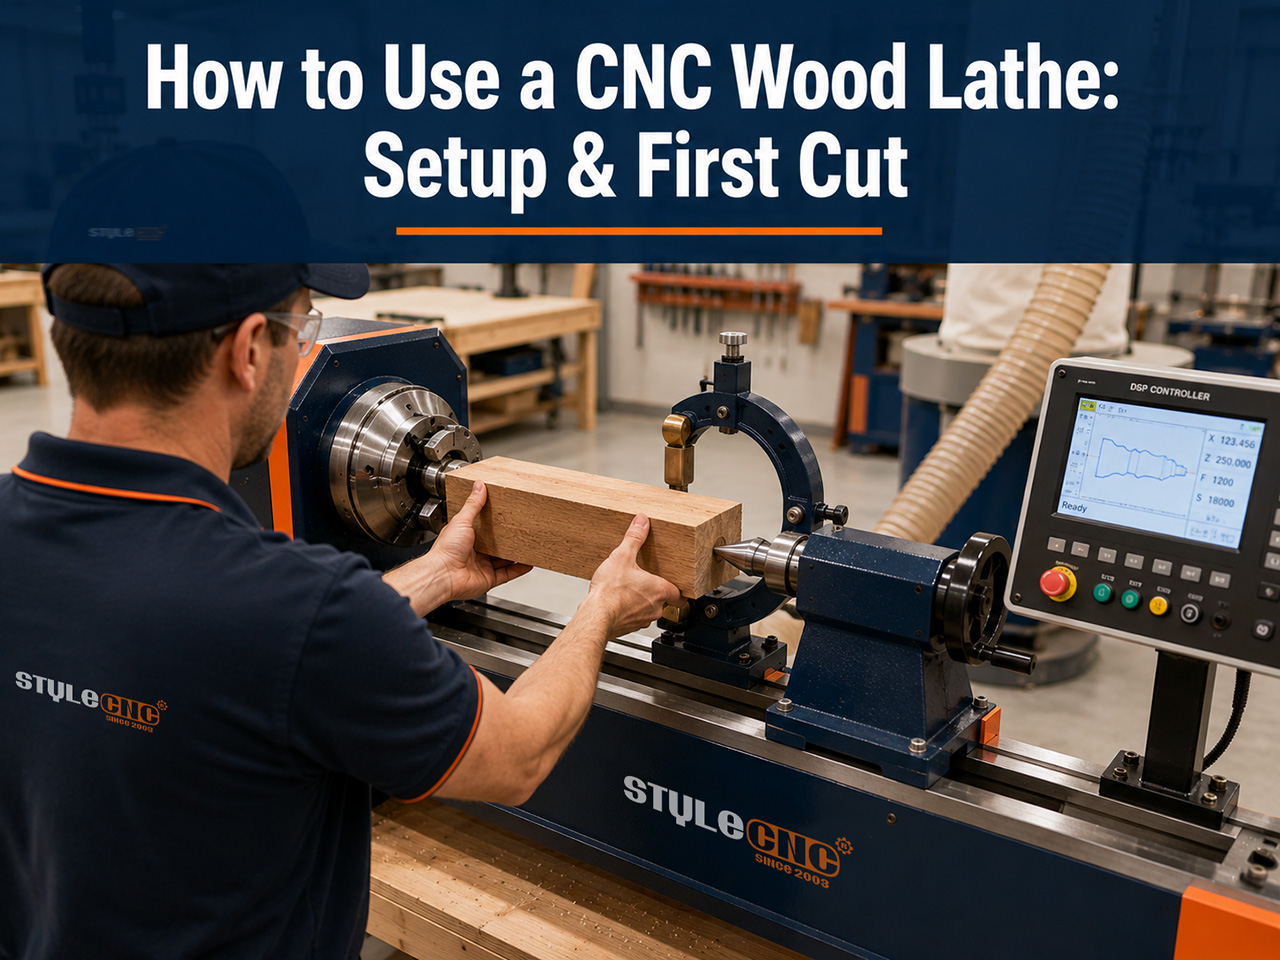
Sateuacan Mesin: Milih sareng Nyiapkeun Kosong
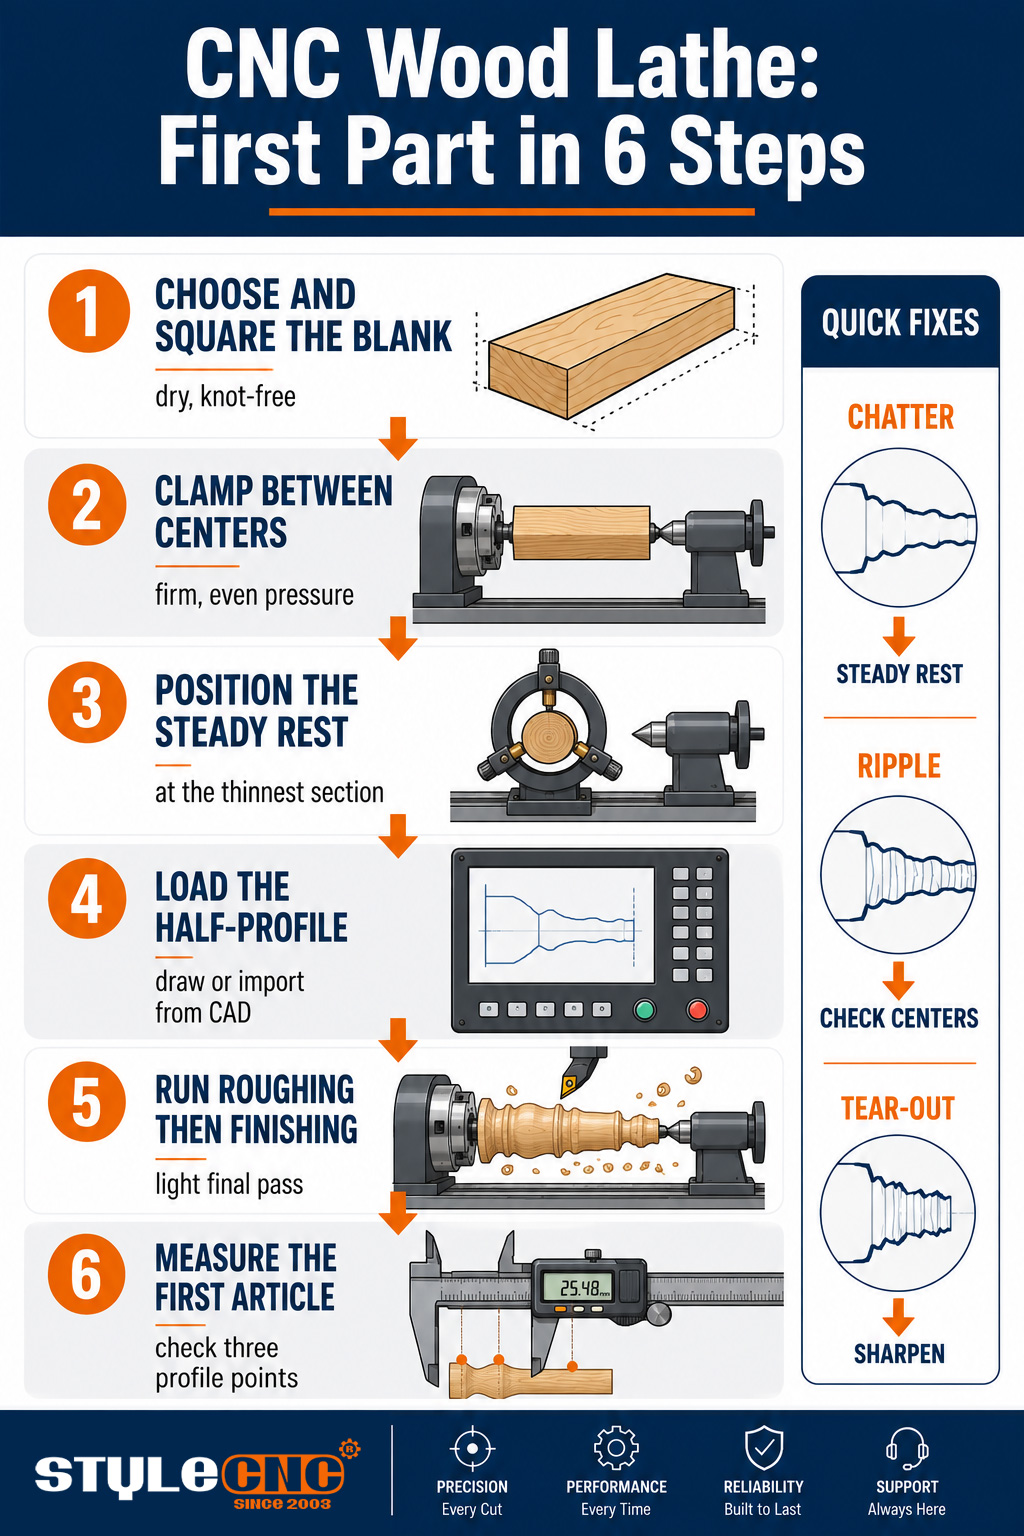
Unggal profil anu parantos réngsé ngawaris bagian anu kosong ti mimitina, janten persiapan mangrupikeun anu paling penting - salami sapuluh menit dina sakabéh prosés. Pilih bahan anu lempeng tanpa simpul anu leupas sapanjang panjang puteran, sabab simpul dina bagian anu ipis tiasa kaluar kalayan gancang. Kai anu garing sareng stabil nahan diménsi na saatos dipotong; bahan anu masih obah kalayan Uap bakal muter ayeuna sareng oval minggu payun.
Potong bagian kosong pasagi jeung konsisten, saeutik leuwih panjang tibatan bagian nu geus réngsé pikeun potongan jepitan di unggal tungtung. Tandaan jeung bor puseurna nalika gaya chuck anjeun nguntungkeun tina éta, sabab bagian kosong nu dimuat di luar puseur maksakeun roughing pass pikeun miceun bahan sacara teu rata sarta ninggalkeun mesin ngalawan getaran ti detik kahiji. Kayu keras nu dominan aplikasi pangolahan kai produksi, beech, maple, birch, jeung ek, kabéh ngaganjar disiplin ieu ku potongan guntingan anu bersih.
Persiapan: Penjepit, Pusat, sareng Istirahat anu Ajeg
Muatkeun blank antara drive chuck di headstock sareng pusat live di tailstock, teras pasang duanana kalayan tekanan anu pageuh sareng rata. Upami teuing leupas, blank bakal geser dina beban kasar; busur stock anu kenceng teuing sareng panjang, anu dilewati ku profil bakal ngahasilkeun deui kurva anu anjeun henteu gambar.
Reureuh anu ajeg nyaéta bédana antara mesin anu tiasa ngarobih padamelan anu ipis sareng anu ngan ukur ngadaptarkeunana dina brosur. Posisikeun ramo reureuh dina bagian anu diprogram anu paling ipis sateuacan siklus dimimitian, sabab gagang baluster atanapi bat anu ukuranana kirang ti sababaraha séntiméter bakal ngalengkung tina bilah tanpa dukungan, sareng hasilna nyaéta sora anu teu tiasa diubaran ku parobahan parameter. Operator naroskeun patarosan anu sami dina belasan frasa: naha tengah spindle kuring kasar nalika dua tungtung bersih? Jawabanna nyaéta defleksi, sareng sésana nyaéta perbaikan.
Tutupkeun pelindung sateuacan unggal spin-up sareng jauhan tina bidang rotasi dina puteran ka-1 blank anu anyar, sabab éta mangrupikeun momen cek anu teu katingali atanapi simpul anu leupas ngaleupaskeun. Kabiasaan ieu peryogi 2 detik; alternatifna ngajarkeun palajaran dina kecepatan spindle. Ékstraksi lebu anu dijalankeun ti potongan ka-1 mangrupikeun bagian tina disiplin anu sami, ngajaga serutan tina rel sareng lebu anu saé tina hawa anu dihirup operator sapanjang shift.
Ngaprogram Profil
Programna dimimitian salaku satengah profil: garis luar 2D tina hiji sisi bagian anu parantos réngsé ti tungtung dugi ka tungtung. Gambar dina parangkat lunak kontroler atanapi impor tina CAD, atur diaméter sareng panjang kosong, sareng parangkat lunak bakal ngahasilkeun sorangan prosés kasar sareng finishing. Teu aya citakan anu kedah dipotong sareng teu aya kode-G anu kedah ditulis ku leungeun dina mesin modéren.
2 setélan program pantes diperhatoskeun dina unggal bagian anyar. Setel jerona roughing supados kotak kosong buleud dina gigitan anu nyaman tinimbang hiji pass heroik, sareng setel feed finishing langkung laun tibatan anu karasa diperyogikeun pikeun artikel ka-1. Alur kerja gambar-ka-bagian lengkep, kalayan cuplikan layar perangkat lunak sareng conto anu dianggo, dibahas léngkah demi léngkah dina kumaha ngagunakeun pituduh dasar mesin bubut kai, anu cocog pisan sareng halaman ieu pikeun operator minggu kahiji.
Potongan Kahiji: Parameter sareng Maca Hasilna
Mimitian konservatif sareng hayu potongan éta nyarioskeun ka anjeun dimana marginna:
• Kacepetan Spindle: mimitian ti rébuan RPM anu handap pikeun diaméter suku umum, langkung handap pikeun diaméter ageung, teras ningkat ngan dugi potonganana tetep lemes.
• Kasar: eupan sedeng, gigitan déét; tujuanana nyaéta stok buleud, sanés permukaan anu parantos réngsé.
• pagaweanHiji gerakan kontinyu anu hampang kalayan asupan anu dikirangan ngahasilkeun permukaan; 2 gerakan anu ragu-ragu ngahasilkeun garis saksi.
• Dengekeun jeung Tingali: potongan guntingan anu bersih karasana rata sareng ngalungkeun pita; sora palu sareng lebu hartosna sisi atanapi asupanana salah.
Jalankeun barang ka-1, eureunkeun, teras ukur ngalawan gambar dina 3 titik sapanjang profil sateuacan ngalakukeun bets. Mesin bakal kalayan bingah ngulang kasalahan opat puluh kali kalayan konsistensi anu sampurna, janten bagian ka-1 mawa sadaya nilai pamariksaan. Conto anu parantos réngsé di sakumna suku, langkan, sareng kalong dina Galeri proyék mesin bubut kai CNC témbongkeun kumaha rupana barang kahiji anu geus di-dial-in tina segi permukaan sateuacan diamplas.
Ngalereskeun Masalah: Gejala anu Kedah Dipatalikeun
Ampir unggal bagian anu goréng dina mesin bubut kai ngalacak salah sahiji tina 5 gejala:
| ciri | Dipikaresep sabab | ngalereskeun | ukuran |
|---|---|---|---|
| Tanda gemeretak dina bagian ipis | Popor anu teu dirojong ngalengkung ngajauhan bilahna | Tambahkeun atanapi pindahkeun posisi sésana anu ajeg dina zona ramping; kurangkeun jerona potongan | Defleksi katingali di titik istirahat nalika ngaliwat |
| Riak sapanjang sakabéh profil | Bagian tengah anu geus aus, gibs anu leupas, atanapi bilah anu ngaliwatan sisina | Pasang deui bagian tengahna, rapetkeun gibsna, puterkeun atanapi pasang deui bilahna | Ripple pitch anu diulang-ulang kalayan rotasi spindle |
| Sobek dina serat anu dibentuk | Eupan anu agrésif teuing pikeun kai, sisi anu kusam | Lalaunan asupan pamungkas, cokot gerakan pamungkas anu hampang, asah | Beungeut kabaca lemes di handapeun ujung ramo saatos dilewati |
| Tanda kaduruk di lebak profil | Tempat pamotongan bilah, kecepatanna luhur teuing pikeun diaméterna | Ningkatkeun asupan ngaliwatan lebak, nurunkeun kecepatan spindle | Kobong nu némbongan dina titik profil nu sarua di unggal bagian |
| Bagian-bagianna béda-béda dina unggal angkatan | Kosong teu konsisten, tekanan penjepit ngageser | Standarkeun persiapan blank, cek chuck sareng gaya tailstock | Diaméterna sumebar dina sapuluh bagian anu padeukeut |
Ti luhur méja ka handap nalika aya gejala muncul, teras robih hiji variabel dina hiji waktu supados perbaikanna tiasa diidentipikasi. Tangkal diagnostik anu langkung jero, kalebet gangguan listrik sareng kontroler saluareun masalah motong, aya dina pituduh ngungkulan masalah mesin bubut kai, nyaéta kaca anu kedah di-tetengger di gigireun mesin.
Ritme Pangropéa Anu Ngajaga Tetep Motong
• Unggal Shift: bersihan serutan tina rel sareng sekrup, teras parios ujung bilah sateuacan siklus ka-1.
• mingguan: lumasi jalur pituduh sareng sekrup bal numutkeun jadwal manual, teras pariksa panyelarasan tailstock.
• seu sasih: pariksa tegangan sabuk, pariksa panyesuaian gib, sareng pastikeun pusatna jalan leres.
• Sapertos dianggo: muter atanapi ngasah bilah profil dina tanda munggaran robek tinimbang saatos ngaruksak bahan.
Daptar Pariksa Pra-Penerbangan Sateuacan Unggal Angkatan
✓ Stok kosong lempeng, garing, disimpulkeun, teras dipotong dugi ka panjangna sami.
✓ Chuck sareng tailstock dipasang pageuh sareng rata, tempatna ajeg diposisikan dina bagian anu pangipisna.
✓ Profil parantos dimuat, diménsi kosong parantos disetel, jerona kasar sareng asupan akhir parantos ditinjau.
✓ Mata pisau parantos dipariksa, pelindungna ditutup, panyabutan parantos jalan.
✓ Barang kahiji diukur dina 3 titik profil sateuacan angkatan dijalankeun.
Patarosan remen tanya
Kagancangan spindle sabaraha anu kedah kuring mimitian?
Mimitian ti handap pikeun diaméterna, dina rébuan RPM handap pikeun stok suku has sareng langkung laun pikeun diaméter ageung, teras naékkeunana bari potonganana tetep lemes sareng sepi. Laju anu pas bakal némbongkeun dirina; anu salah bakal ngageter atanapi kaduruk heula.
Naha bagian awak kuring ngan ukur ngageter di bagian tengah anu ipis?
Batok anu ipis ngaléntur ngajauhan bilah persis di tempat anu pangipisna, sareng pantulan nyitak sapertos sora gemeretak. Posisikeun sandaran anu ajeg dina bagian éta sareng entengkeun potongan ahir; teu aya kecepatan atanapi parobahan asupan anu ngagentos dukungan.
Naha abdi kedah ngabuleudkeun blank sateuacan dimuat, atanapi naha mesin tiasa nyandak stok pasagi?
Mesin produksi nyokot bahan pasagi sacara langsung; prosés kasarna ngabuleudkeunana dina sababaraha detik. Anu penting nyaéta bilah pasagi lempeng sareng di tengah, sabab bilah anu teu di tengah ngagebug bilah dina unggal puteran dugi ka buleud.
Kumaha carana nyegah sobekan dina kai anu bentukna buleud atanapi keriting?
Asah heula, teras launkeun prosés ngagilingna sareng jieun gerakan pamungkas anu langkung hampang. Serat anu runcing terus-terusan robih arah, sareng ngan ukur sisi anu seukeut dina gerakan anu lemes anu tiasa ngaguntingna kalayan bersih; sababaraha bahan anu runcingna luhur ngan ukur peryogi jatah pengamplasan anu parantos diprogram.
Sabaraha sering bilah profil kedah diasah atanapi diganti?
Ku saratna, lain ku kalénder: permukaan anu mimiti robek atawa buluan dina stok anu sateuacanna dipotong bersih mangrupikeun sinyalna. Bengkel anu ngajalankeun kai keras anu padet unggal dintenna ngalereskeun sisi-sisina dina ritme mingguan sareng nyimpen sét cadangan anu diasah pikeun diganti tanpa ngeureunkeun produksi.
Profil kuring anu parantos réngsé nunjukkeun riak spiral anu lemes. Naon anu nyababkeun éta?
Pola spiral anu teratur ngalacak kalayan rotasi sareng titik-titik dina mékanika: bagian tengah anu tos aus atanapi leupas, gib muter, atanapi bilah anu ngalangkungan sisina. Pasang deui bagian tengahna, rapetkeun gib, teras gentos bilah sateuacan noel program.
Dupi abdi tiasa ngarobih kai janten héjo atanapi garing sabagian?
Mesin bakal motongna, tapi bagianna moal tetep bentukna sapertos anu anjeun potong. Stok héjo gerak nalika garing, janten puteran produksi peryogi blank anu garing sareng stabil; puteran héjo milik mangkok karajinan kalayan ijin pangeringan anu disengaja, sanés padamelan spindle batch.
Pangropéa rutin naon anu sabenerna paling penting?
Rel jeung sekrupna coplok unggal giliran mesin, pelumasanna pas waktuna, jeung kaayaan bilahna jujur. Tilu kabiasaan éta nyegah ranté aus anu tungtungna riak, gemeretak, jeung kaleungitan akurasi; sagala hal séjén dina manual penting, tapi 3 éta mayar unggal dinten.
Jalankeun Léngkah-léngkah Ieu dina Mesin anu Leres
Unggal téknik di luhur nganggap mesin kalayan dukungan anu padet, pusat anu leres, sareng kontroler anu nganggo profil anu nyarios. Bandingkeun konfigurasi dina rentang Mesin bubut kai CNC pikeun ngabalikeun sareng ngukir sareng kéngingkeun kutipan gratis anu kalebet pelatihan.