Lambaran triplek anu sami kalakuanana 3 cara anu béda dina modul dioda, a CO2 tabung, sareng sumber serat. Pituduh ieu masihan nilai awal anu konservatif pikeun sadayana tilu, teras nunjukkeun metode anu tiasa diulang pikeun ngasupkeun bahan énggal.
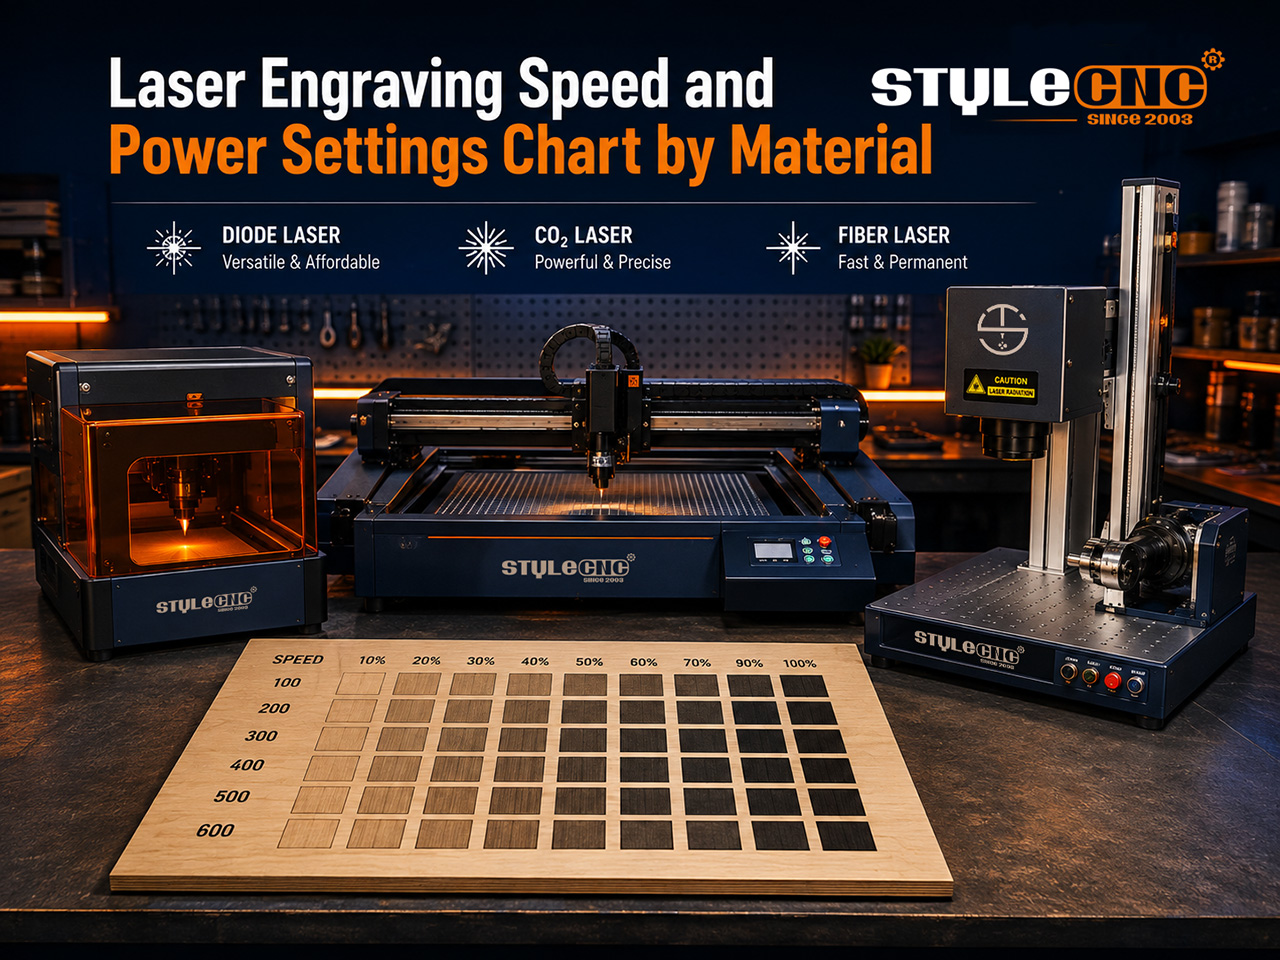
Kumaha Kagancangan sareng Kakuatan Gawé Babarengan
Unggal tanda gumantung kana énergi per titik, nyaéta kakuatan dibagi ku kecepatan. Perlahankeun sirah, rasa kaduruk bakal beuki poék jeung jero; percepat, rasa kaduruk bakal beuki hampang.
Unit mangrupikeun jebakan ka-1. Parangkat lunak dioda biasana nampilkeun mm/mnt sedengkeun kaseueuran CO2 sareng pangontrol serat nganggo mm/s, janten nilai anu disalin tiasa badarat genep puluh kali tina target.
Watt nyaéta jebakan kadua. Resep anu disaluyukeun pikeun a 10W modul bakal kaduruk dina a 20W sirah dina angka anu sami, janten skala kakuatanna turun sacara kasar sateuacan diuji. Di sakuliah rentang mesin ukiran laser, kabiasaan éta nyegah kaseueuran barang anu boros.
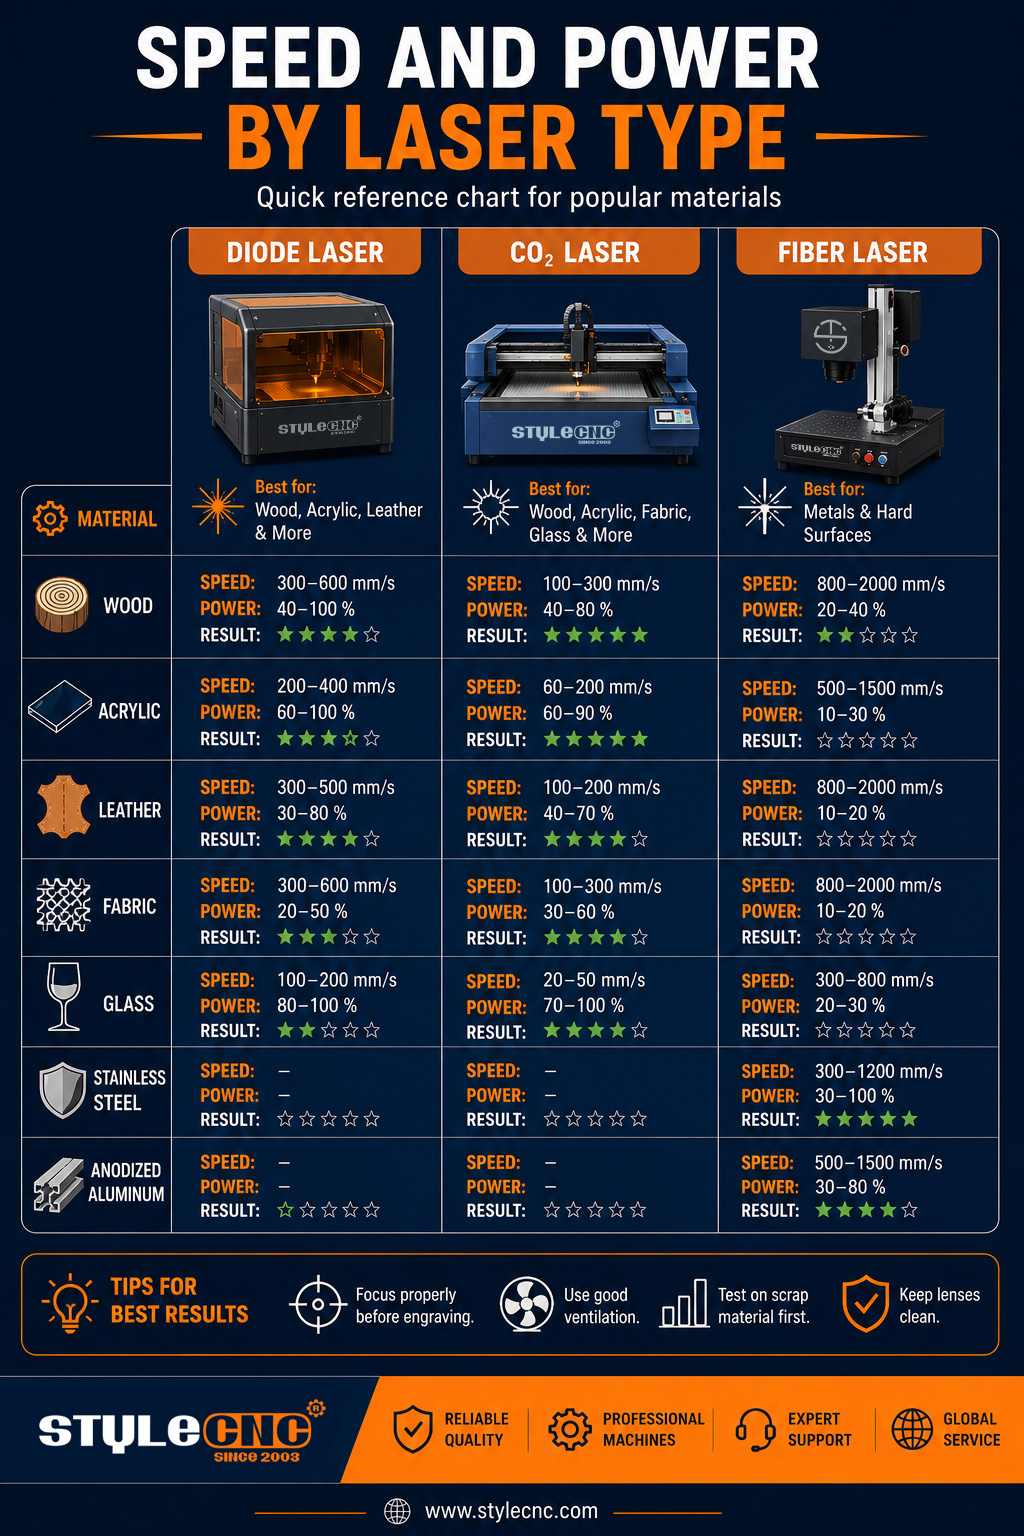
Bagan Setélan Master: Dioda vs. CO2 vs Serat
Nilai-nilai di handap ieu mangrupikeun titik awal anu konservatif pikeun 3 konfigurasi umum: a 10W pangukir dioda, hiji 80W CO2 mesin motong laser, Jeung 50W galvo mesin panyiri laser. Atur ka luhur ngan saatos hasil tés bersih.
| Bahan sareng Operasi | Laser dioda 10W | CO2 laser 80W | laser serat 50W |
| ukuran | Kagancangan dina mm/mnt, kakuatan dina persén | Laju dina mm/s, daya dina persén | Laju dina mm/s, daya dina persén, frékuénsi dina kHz |
| Ukiran kai lemes | 5000-6000 dina 45-60% | 350-450 dina 12-18% | Henteu cocog |
| Motong triplek 3 mm | 250-350 dina 95-100%, 2-3 kali ngaliwat | 18-25 dina 55-65%, lulus sakali | Henteu cocog |
| Ukiran kai keras | 3500-4500 dina 60-75% | 300-400 dina 18-24% | Henteu cocog |
| Ukiran akrilik cor | 4500-5500 dina 35-45%, ngan ukur opak | 280-350 dina 20-28% | Henteu cocog |
| Motong akrilik cor 5 mm | Teu cocog dina lambaran anu jelas | 10-14 dina 70-80%, hiji jalur | Henteu cocog |
| Ukiran kulit | 4000-5000 dina 30-40% | 450-550 dina 10-15% | Uji kakuatan rendah hungkul |
| Ukiran kaca | Henteu cocog | 350-450 dina 15-20% | Henteu cocog |
| Tanda aluminium anodized | 2500-3500 dina 70-85% | Sanyawa panandaan diperyogikeun | 700-900 dina 30-40%, 25-35 kHz |
| Tanda poék stainless steel | Perlukeun pasta penandaan | Sanyawa panandaan diperyogikeun | 300-500 dina 40-60%, 40-60 kHz |
| Ukiran jero kuningan | Henteu cocog | Henteu cocog | 250-350 dina 85-100%, 20 kHz, lintasan anu diulang-ulang |
Sadaya nilai nganggap optik bersih, jangkungna fokus anu leres, sareng bantosan hawa dina unggal operasi motong. Anggap entri anu ditandaan teu cocog salaku wates panjang gelombang tinimbang wates daya.
Angka-angka Kunci Anu Pantes Diémut
• Laju asupan dioda biasana antara 1000 nepi ka 6000 mm/mnt, anu panglaunna tina 3 jinis sumber.
• Gantry CO2 mesin rata-rata 300 nepi ka 600 mm/s pikeun padamelan ukiran permukaan.
• Galvo maju terus serat laser nyirian mesin nyapu nepi ka 7000 mm/s.
• Motong 10 nepi ka 15 persén tina kakuatan ukiran kai ngaleungitkeun kaseueuran gosong sisi tanpa kaleungitan kontras anu katingali.
• 2 gerakan ngaliwat anu hampang biasana ninggalkeun sisi akrilik anu langkung bersih tibatan hiji gerakan ngaliwat anu laun sareng panas.
• Uji coba industri anu dilaporkeun ku The Fabricator nunjukkeun hawa anu dikomprés ayeuna tiasa nandingan nitrogén pikeun kualitas ujung dina seueur padamelan motong serat.
Kumaha Ngajalankeun Grid Tés
Gambar kotak ukuran 5 kali 5 tina pasagi 10 mm. Tetapkeun kecepatan pikeun unggal baris sareng tingkat daya pikeun unggal kolom, ngawengku rentang anu disarankeun ku bagan anjeun.
Ukir kisi-kisi dina potongan tina angkatan anu sami anu anjeun bakal anggo pikeun ngahasilkeun. Kandungan lem, kalembaban, sareng ketebalan lapisan robah antara lambaran, janten potongan angkatan mangrupikeun hiji-hijina sampel anu jujur.
Pilih kotak anu pangbersihna teras catet mesin, bahan, jangkungna fokus, sareng jumlah pass. Parangkat lunak kontrol anu populér kalebet generator uji bahan bawaan anu ngotomatisasi sadaya grid.
Jalankeun unggal tés nganggo panyalindungan panon anu dipeunteun panjang gelombang anu nuturkeun pituduh Laser Institute of America, sareng sari haseup ngalangkungan anu disaring. pangekstrak haseup pikeun mesin laserTinjauan OSHA ngeunaan bahaya laser mangrupikeun bacaan anu pondok sareng mangpaat pikeun saha waé anu nyetél rohangan kerja énggal.
Patarosan Anu Sabenerna Ditaroskeun ku Operator
Kagancangan sabaraha anu nyegah triplek 3 mm tina gosong di sisi-sisina?
Jaga kecepatan motong anjeun, turunkeun kakuatan 10 dugi ka 15 persén, teras tambahkeun gerakan kadua upami potongan dibuka telat. Masking tape dina beungeut ditambah bantuan hawa anu ajeg miceun kalolobaan gosong anu sésana.
Naha kunaon abdi nu anyar 20W modul ngaduruk kai dina setélan lami kuring 10W dipikacinta?
Dua kali kakuatan optik dina angka anu sami ngagandakeun énergi per titik. Bagi dua angka kakuatan salaku tebakan kahiji, teras saring ku grid gancang.
Setélan mana anu ngarobah stainless steel janten hideung tibatan kulawu?
Lalaunan sirahna, naékkeun frékuénsi ka arah 40 nepi ka 60 kHz, teras defokuskeun sakedik supados pulsana panas tinimbang ngabeledugkeun permukaan. bédana antara sumber MOPA sareng Q-switched ngajelaskeun kunaon kontrol pulsa nangtukeun warnana.
Kasalahan Umum Anu Ngarusak Setélan
• Niron nilai antara watt anu béda tanpa ngarobah skala daya heula.
• Ngabingungkeun mm/s jeung mm/mnt nalika pindah antara kontroler.
• Ukiran teu fokus, nu ngajadikeun titik leuwih lega sarta ngaleungitkeun detil-detil leutik.
• Ngagunakeun hiji gerakan laun jeung panas, 2 gerakan hampang bakal motong potongan nu leuwih bersih.
• Ngalangkungan bantuan hawa sareng ngantepkeun sésa haseup nyerep énergi pancaran di tengah padamelan.
• Nguji dina hiji lambar, teras ngahasilkeun dina angkatan anu béda.
• Ngagantikeun kakuatan ka 100 persén sareng ngirangan umur tabung atanapi dioda.
• Ngalalaworakeun beberesih lénsa; lénsa anu kotor tiasa nyerep sabagian ageung tina kaluaran anu dipeunteun.
Daptar Pariksa Setélan Pra-Ukiran
✓ Pastikeun unit kecepatan mana anu dipidangkeun ku controller anjeun sateuacan ngasupkeun nilai.
✓ Setel fokus nganggo alat ukur anu disayogikeun atanapi rutin fokus otomatis mesin.
✓ Skalakeun kakuatan kana watt anu dipeunteun mesin anjeun anu saleresna.
✓ Jalankeun grid uji 25-kuadrat dina sésa-sésa tina bets produksi.
✓ Hurungkeun bantuan hawa pikeun unggal operasi motong.
✓ Bersihkeun lénsa sareng pariksa panyelarasan sinar dina jadwal mingguan.
✓ Nilai unggul log nganggo bahan, jangkungna fokus, sareng jumlah pass.
Patarosan remen tanya
Naha hasil abdi béda ti unggal bagan setélan anu abdi mendakan?
Bagan-bagan disaluyukeun kana mesin, lénsa, sareng angkatan bahan anu khusus. Daya optik anjeun, jangkungna fokus, sareng bahkan eusi lem triplek ngarobih hasilna. Anggap nilai anu diterbitkeun salaku titik awal, teras jalankeun grid tés alit dina stok anjeun nyalira sateuacan komitmen kana produksi.
Naha 6000 mm/mnt sami sareng 100 mm/dtk?
Muhun. Bagi mm/mnt ku 60 pikeun kéngingkeun mm/s. Parangkat lunak dioda biasana nampilkeun mm/mnt sedengkeun kalolobaanana CO2 sareng pangontrol serat nganggo mm/s, janten nilai anu disalin tanpa konvérsi ngajalankeun genep puluh kali panas teuing atanapi gancang teuing. Salawasna pastikeun unit mana anu diarepkeun ku pangontrol anjeun heula.
Naha lambaran triplek anu sami diukir béda-béda?
Kayu lapis rupa-rupa dina jinis lem, spésiés inti, sareng Uap cai, sareng unggal faktor ngarobih sabaraha énergi anu diserep ku permukaan. Lambaran anu disimpen di bengkel anu lembab tiasa peryogi kakuatan anu langkung ageung tibatan anu garing. Uji sésa tina unggal bets énggal sareng catet bédana.
Naha laser dioda tiasa motong akrilik bening?
Henteu. Panjang gelombang dioda biru nembus langsung kana akrilik transparan tinimbang diserep, janten lambaran éta ampir teu haneut. Akrilik cor poék atanapi opak tiasa diukir kalayan saé, tapi motong lambaran anu jelas kalebet kana CO2 mesin, anu panjang gelombangna langkung panjang nyerep bahan ampir sagemblengna.
Frékuénsi naon anu kedah dianggo ku laser serat dina stainless steel?
Mimitian antara 40 sareng 60 kHz kanggo tanda anu poék sareng lemes sareng sakitar 20 kHz upami anjeun hoyong miceun bahan anu agrésif. Frékuénsi anu langkung luhur ngahasilkeun pulsa anu langkung lemes anu manaskeun tinimbang ngabeledugkeun permukaan, anu persis sapertos anu diperyogikeun ku lapisan hideung anu bersih dina stainless steel.
Naha sababaraha umpan enteng langkung saé tibatan hiji umpan anu kuat?
Biasana, enya. 2 atanapi 3 gerakan anu langkung hampang masihan waktos panas pikeun leungit, anu hartosna sisi akrilik anu langkung lempeng sareng kirang gosong dina kai. Hiji gerakan panas anu laun bakal museurkeun énergi, ngalegaan goresan, sareng ningkatkeun résiko kaduruk dina bahan résin.
Sabaraha pangaruh fokus h8 kana hasilna?
Sinar ngan ukur ngahontal inténsitas anu dipeunteun dina titik fokus. Kasalahan 1 dugi ka 2 mm ogé tiasa ngalegaan titik éta, ngalemeskeun detil, sareng maksa anjeun pikeun ngimbangan ku kakuatan tambahan. Fokuskeun deui pikeun unggal ketebalan bahan sareng saatos parobahan lénsa atanapi nozzle.
Naha abdi peryogi bantosan hawa kanggo ngukir, atanapi ngan ukur kanggo motong?
Motong sok merlukeun éta, sabab aliran hawa ngabersihkeun lebu anu lebur sareng ngurangan seuneu. Pikeun ukiran, hawa tekanan rendah masih ngabantosan ku cara ngajaga haseup tina lénsa sareng ngirangan noda sésa, sanaos karya poto anu saé pisan kadang-kadang langkung bersih nalika aliranna dikirangan.
Naha ukiran kuring luntur dina kecepatan tinggi?
Kagancangan ngabagi énergi anu disimpen ku sinar per titik. Ngagandakeun laju asupan kira-kira satengahna kaduruk, janten tanda janten pucet sareng henteu rata nalika kecepatan ngaleuwihan kakuatan. Boh launkeun, naékkeun kakuatan, atanapi nampi warna anu langkung hampang upami éta cocog sareng desain.