Naha Serat Laser Tiasa Motong Aluminium?
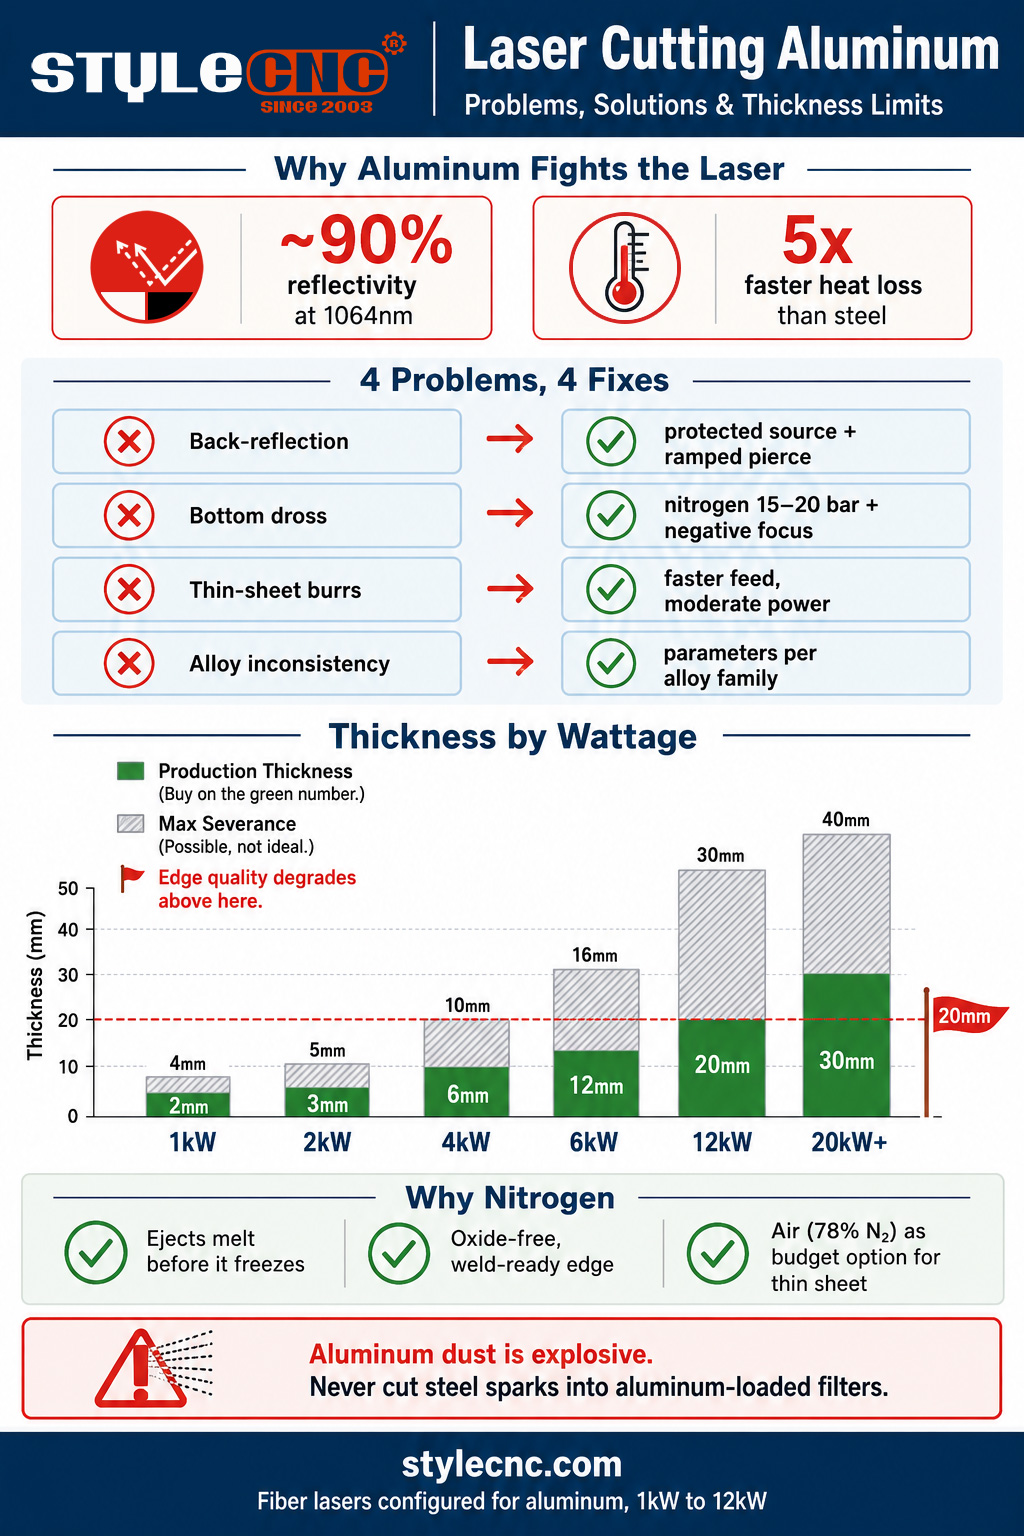
Muhun, laser serat motong aluminium kalayan saé: panjang gelombang 1064 nm nyerep langkung saé dina aluminium tibatan CO2 laser, ngajantenkeun serat janten pilihan standar. Laser serat 1.5 dugi ka 2 kW motong dugi ka 3 mm kalayan bersih, 3 kW nanganan sakitar 6 dugi ka 8 mm, 6 kW ngahontal 12 dugi ka 16 mm, sareng 12 kW motong dugi ka 30 mm, sanaos kualitas ujungna turun di luhur sakitar 20 mm. Bantuan nitrogén tekanan tinggi (15 dugi ka 20 bar) mangrupikeun konci pikeun ujung anu bébas tina kokotor.
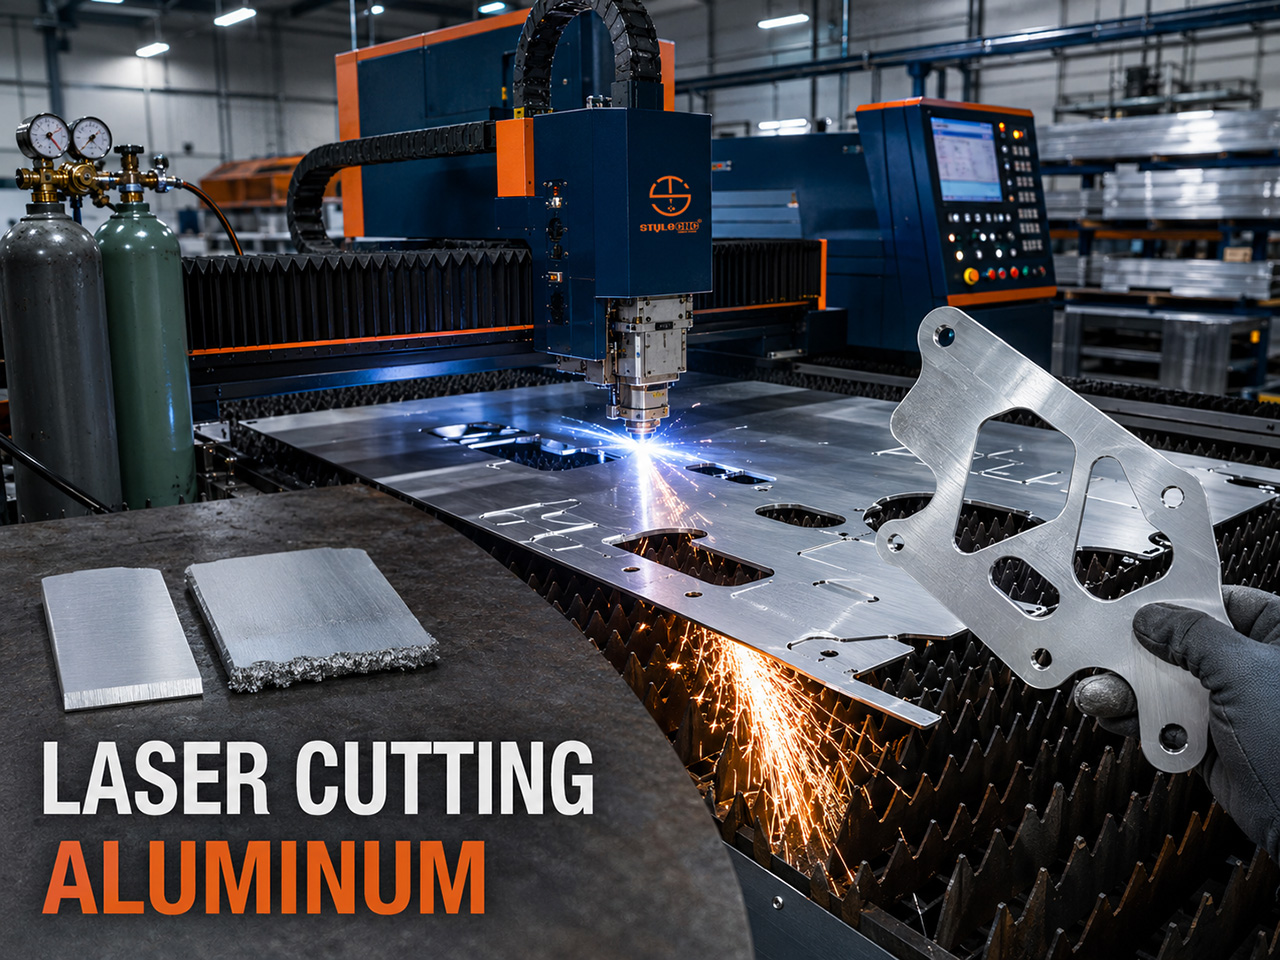
Jawaban anu jujur aya 2 bagian. Laser serat motong aluminium sacara rutin, dina sagala hal ti mimiti wadah éléktronik dugi ka braket aerospace dugi ka baki batré EV. Sareng aluminium masih ngahukum setelan anu teu rapih langkung keras tibatan baja, sabab 2 tina sipat bahanna damel langsung ngalawan fisika motong laser.
Anu kahiji nyaéta réfléksitivitas: aluminium ngagambarkeun sakitar 90 persén sinar laser serat 1064 nm dina suhu kamar, janten ngan ukur sabagian leutik tina daya anu dikirimkeun anu mimitina dipasangkeun kana bahan. Anu kadua nyaéta konduktivitas termal: sakitar 237 W/mK dibandingkeun sakitar 50 pikeun baja, aluminium ngaluarkeun panas tina zona potong ampir 5 kali langkung gancang. Sinar éta berjuang pikeun ngawangun kolam lebur sedengkeun lambaran sakurilingna sacara aktif niiskeunana. Sadayana anu hésé ngeunaan motong laser aluminium asalna tina 2 angka éta.
4 Masalah Anu Ngaruksak Potongan Aluminium (sareng Perbaikanana)
MASALAH 1: Pantulan Balik
Naha éta kajadianAluminium anu teu dipotong bertindak kawas eunteung dina 1064 nm. Salila ditusuk, sateuacan kolam lebur kabentuk, sabagian sinar bakal mantul deui ka jalur optik. Dina mesin anu teu dijaga ieu tiasa ngaruksak optik sirah motong atanapi, dina kasus anu parah, sumber laser éta sorangan, éta sababna sumber anu langkung lami mawa peringatan aluminium dina manualna.
Anu ngalereskeunLaser serat modéren dilengkepan ku panyalindungan pantulan balik (isolator sareng sénsor anu ngarusak sumber sateuacan karusakan). Pastikeun sumber anjeun dipeunteun pikeun logam pantulan, jaga sirahna tegak lurus supados pantulan henteu fokus deui kalayan bersih, sareng anggo rutinitas tindikan anu leres (daya anu ditingkatkeun, defokus sakedik) supados fase eunteung salami milidetik tinimbang detik.
MASALAH 2: Kotoran di Tepi Handap
Naha éta kajadianCacad aluminium anu nangtukeun. Aluminium anu dilebur téh kentel, sarta konduktivitas lambaran anu luhur niiskeun leburna gancang pisan nepi ka jadi leueur méméh gas bantu bisa ngaluarkeunana. Logam anu satengah padet nempel kana handapeun kerf sarta beku jadi manik anu teuas jeung seukeut anu kudu digiling. Lambaran anu leuwih kandel ngajadikeunana leuwih parah: volume leburna leuwih loba, jandela kaluarna sarua.
Anu ngalereskeun: Éjéksi ngéléhkeun kakuatan. Jalankeun nitrogén tekanan tinggi dina 15 dugi ka 20 bar ngaliwatan nozzle anu langkung ageung, setel fokus négatip (kana bahan) supados kerf tetep lega di handap sareng masihan lebur kaluar, teras launkeun asupan 10 dugi ka 15 persén tina setélan anu sami sareng baja. Upami dross masih aya, perbaiki gas, nozzle, standoff, sareng fokus sateuacan ngahontal wattage anu langkung ageung; kakuatan tambahan dina potongan anu dikaluarkeun kalayan goréng ngan ukur ngajantenkeun langkung seueur lebur anu kedah dibersihkeun.
MASALAH 3: Gerigi jeung Tepi Kasar dina Lambaran Ipis
Naha éta kajadianDina lambaran di handap 3 mm, panyabab anu biasana robah: panas teuing, teu saeutik teuing. Daya anu kaleuleuwihi atanapi asupan anu laun bakal ngajantenkeun logam lemes panas teuing, sisi kerfna lebur deui, sareng potongan kaluar kalayan burr anu diangkat sareng sisi kulawu anu lurik tinimbang beungeut anu bersih sareng caang.
Anu ngalereskeun: Potong aluminium ipis gancang ku kakuatan sedeng sareng nitrogén bersih. Pariksa kaayaan nozzle sareng puseurna (nozzle anu tos aus atanapi henteu di tengah nyeret aliran gas ka gigir sareng ngaburial hiji sisi kerf), sareng tetep fokus dina atanapi pas di handap permukaan pikeun kateguhan ujung anu maksimal. Aluminium lambaran ipis anu disetel kalayan saé kedah kaluar tina méja kalayan caang, bébas burial, sareng siap pikeun direm.
MASALAH 4: Hasil anu teu konsisten antara logam campuran
Naha éta kajadianOperator nyetel parameter dina hiji padamelan sareng kéngingkeun dross dina padamelan salajengna sabab aluminium sanés hiji bahan. Séri 1xxx murni gampang motong tapi dross beurat. Kelas laut 5xxx motong paduan umum anu paling bersih. Ekstrusi arsitéktur 6xxx meryogikeun kontrol kecepatan anu ati-ati pikeun nyingkahan kaduruk, sareng pelat aerospace 7xxx kakuatan tinggi mangrupikeun anu paling sénsitip kana parameter sareng rawan retakan.
Anu ngalereskeunSimpen parameter per kulawarga alloy, lain hiji setélan aluminium. Nalika alloy anyar atanapi bahkan bets anyar sumping, jalankeun uji potong pondok sareng atur deui kecepatan sareng tekanan sateuacan masang lambaran. Uji potong 15 menit hargana kirang ti hiji sayang anu tos dipotong.
Bagan Kandel Motong Laser Aluminium dumasar kana Watt
Bédana anu paling penting dina klaim ketebalan naon waé nyaéta severance maksimum dibandingkeun sareng ketebalan produksi. Severance maksimum hartosna balok nembus, laun-laun, kalayan kualitas ujung anu panginten peryogi diolah deui. Ketebalan produksi hartosna kecepatan anu stabil, ujung anu bersih, sareng tiasa diulang. Meser sareng sebut harga dumasar kana nomer produksi.
| Kakuatan laser | Kandel Produksi | Potongan Maksimum | Catetan |
|---|---|---|---|
| 1 kW | 1 ka 2 mm | 3 ka 4 mm | Lambaran ipis, papan reklame, jeung panutup. Jandéla na bersih jeung gancang. |
| 1.5 nepi ka 2 kW | 2 ka 3 mm | 4 ka 5 mm | Titik lawang pikeun padamelan produksi aluminium anu tiasa dipercaya |
| 3 kW | 4 ka 6 mm | 8 ka 10 mm | Tempat anu pas pikeun pabrikasi umum sareng bengkel padamelan |
| 6 kW | 8 ka 12 mm | 16 mm | Nyukupan pikeun kalolobaan aplikasi aluminium |
| 12 kW | 12 ka 20 mm | 25 ka 30 mm | Kualitas ujungna turun sacara signifikan di luhur ~20 mm |
| 20 kW+ | 20 ka 30 mm | 40 mm+ | Padamelan pelat; fokus négatif anu jero (-8 dugi ka -15 mm) diperyogikeun |
2 catetan fisika ngajelaskeun kunaon méja rata di luhurna. Skala kakuatan-ka-ketebalan téh sub-linier: ngagandakeun watt ningkatkeun ketebalan anu tiasa dianggo sakitar satengah, sanés dua kali lipat, sabab eksponen dina hubungan kakuatan-ketebalan aya di sakitar 0.65 pikeun motong laser. Sareng khususna dina aluminium kandel, konduktivitas lambaran ngarobihna janten heat sink: watt tambahan nyebar ka gigir kana logam sakurilingna sareng ngagedekeun kolam lebur langkung gancang tibatan ngajerokeun potongan, éta sababna ngadorong kakuatan kana potongan pelat kandel anu kotor biasana ngakandelkeun kotoran tinimbang ngabersihkeunana.
Pikeun gambar logam umum dina baja, stainless steel, sareng aluminium dina unggal tingkat kakuatan, rujukan ketebalan, kecepatan, sareng kakuatan motong serat laser ngandung tabel multi-bahan lengkep anu cocog pikeun bagan khusus aluminium ieu.
Naha Nitrogén Assist Penting pikeun Aluminium
Gas bantu ngalakukeun 2 padamelan dina motong laser: ngaluarkeun logam cair tina kerf, sareng ngontrol kimia dina permukaan potongan. Dina aluminium, duanana padamelan nunjukkeun nitrogén.
✓ Éjéksi dina tekenanLelehan aluminium anu gancang tiis kedah kaluar tina kerf sateuacan janten leueur. Nitrogén dina tekanan 15 dugi ka 20 bar ngalangkungan nozzle diaméter anu langkung ageung nyayogikeun semburan mékanis anu ngabersihkeun lelehan dina jandela cairan anu pondok. Ieu mangrupikeun tuas panggedéna dina dross.
✓ Beungeut anu teu aktipBantuan oksigén, standar dina baja karbon, meta réaksi sareng aluminium pikeun ngabentuk oksida aluminium teuas di jero sareng di sakitar kerf, ngajantenkeun ujungna kasar sareng ngahesekeun pengelasan atanapi anodisasi engké. Nitrogén ngajaga permukaan potongan tetep caang, bébas oksida, sareng siap dilas langsung tina méja.
✓ Teu aya bantuan durukan ogéOksigén meunangkeun tempatna dina baja karbon ku cara nyumbangkeun énergi éksotérmik kana potongan éta. Aluminium teu nawarkeun bonus sapertos kitu anu pantes pikeun pinalti oksida, janten perdagangan oksigén mangrupikeun kalemahan.
✓ Udara anu dikomprés salaku anggaran tengahHawana kira-kira 78 persén nitrogén, sareng sistem hawa tekanan tinggi modéren motong aluminium ipis sareng sedeng kalayan saé kalayan biaya anu langkung handap tibatan biaya nitrogén botolan. Perhatoskeun warna kulawu sakedik di sisi kusabab oksidasi parsial. Pikeun signage sareng fabrikasi umum éta henteu dianggo; pikeun bagian anu dilas sareng di-anodize, tetep nganggo nitrogén.
Catetan biaya praktisKonsumsi nitrogén naék drastis saluyu sareng tekanan sareng ukuran nozzle, anu persis sapertos resep aluminium. Bengkel anu motong aluminium unggal dinten biasana menerkeun generator nitrogén langkung gancang tibatan bengkel anu ngan ukur nganggo baja, sareng pilihan bantuan hawa pantes dikualifikasi dina suku cadang nyata sateuacan nganggap gas botolan mangrupikeun hiji-hijina jalan.
Catetan Kasalametan Anu Teu Kedah Dilewatkeun Ku Saha: Lebu Aluminium
Bubuk aluminium anu lemes téh gampang ngabeledug, jeung motong laser ngahasilkeun éta. Bahaya lain dina motongna sorangan tapi dina sistem pangumpulan lebu: bubuk aluminium anu ngumpul dina saringan nyiptakeun beban bahan bakar, jeung skénario kacilakaan klasik nyaéta motong baja, anu percikan apina bertindak salaku sumber panyalaan, kana sistem ékstraksi anu geus dieusian ku lebu aluminium.
Aturan panyalindunganna saderhana. Jaga sistem lebu tetep bersih dina jadwal anu saleresna, ulah pernah nyampur percikan api baja kana saringan anu dieusi aluminium (pisahkeun padamelan atanapi beberesih antara parobihan bahan), sareng turutan pituduh produsén ékstraksi ngeunaan separator baseuh atanapi arrestor percikan api dimana volume aluminium luhur. Unggal bengkel laser serat anu motong aluminium dina volume produksi kedah nganggap ieu salaku prosedur anu tetep, sanés pangaweruh suku.
STYLECNC Laser Serat pikeun Aluminium
STYLECNC Mesin motong laser serat dikirimkeun kalayan konfigurasi anu diperyogikeun ku aluminium: sumber anu dijaga tina pantulan balik anu dipeunteun pikeun logam anu reflektif, sirkuit gas bantuan tekanan tinggi pikeun padamelan nitrogén 15 dugi ka 20 bar, sareng pustaka parameter motong kalayan setélan aluminium per-alloy. mesin motong logam serat laser pangalusna garis ngawengku rentang 1.5 dugi ka 6 kW dimana kalolobaan fabrikasi aluminium aya, sareng lambar logam laser cutter Konfigurasi nargétkeun lambaran kerja ipis sareng sedeng anu ngadominasi produksi pager, signage, sareng panel.
Pikeun toko-toko anu ngadorong kana pelat kandel, mesin motong logam laser serat kakuatan tinggi skala kana kelas 12 kW dimana aluminium produksi 20 mm janten realistis. Sareng pikeun tampilan anu leres-leres aya dina kamampuan tingkat éntri, 1000W IPG motong laser serat 3 mm pidéo aluminium némbongkeun persis kumaha rupana jajar handap bagan ketebalan dina bahan anu asli. Hubungi STYLECNC sasarengan sareng logam campuran, rentang ketebalan, sareng volume bulanan anjeun pikeun rekomendasi konfigurasi sareng sistem gas anu cocog sareng padamelan aluminium.
Patarosan remen tanya
Naha laser serat tiasa motong aluminium tanpa ngaruksak dirina sorangan?
Muhun, dina mesin modéren naon waé. Kahariwang sajarah asalna tina réfléktifitas aluminium sakitar 90 persén dina panjang gelombang serat: nalika ditusuk, permukaan anu teu dipotong ngagambarkeun énergi sinar deui ka optik, sareng sumber anu teu dijagaan ti mimiti tiasa ruksak. Sumber serat ayeuna dikirimkeun ku isolasi réfléksi-tukang sareng sénsor anu rusak kalayan aman, éta sababna aluminium ayeuna janten bahan produksi rutin. Konfirmasi peringkat logam réfléksi sumber sateuacan mésér, teras potong kalayan percaya diri.
Naha aya kokotor dina potongan laser aluminium kuring?
Kusabab aluminium anu dilelehan gancang teuing tiis pikeun kaluar. Lambaran éta ngalirkeun panas kira-kira 5 kali laju baja, janten logam anu dilelehan janten leueur dina kerf sareng beku kana sisi handap sateuacan gas ngaluarkeunana. Urutan perbaikan anu tiasa dianggo: naékkeun tekanan nitrogén ka arah 15 dugi ka 20 bar, pasang nozzle anu langkung ageung, dorong fokus langkung jero (negatif) kana bahan, sareng launkeun asupan 10 dugi ka 15 persén. Tambahkeun daya ngan saatos ejeksi leres; wattage anu langkung ageung dina potongan anu dikaluarkeun goréng ngan ukur ngajantenkeun langkung seueur dross.
Sabaraha kandelna aluminium anu tiasa dipotong ku laser?
Dumasar kana kelas kakuatan, dina istilah produksi: 1 kW nanganan 1 dugi ka 2 mm, 3 kW sakitar 4 dugi ka 6 mm, 6 kW sakitar 8 dugi ka 12 mm, sareng 12 kW ngajalankeun 12 dugi ka 20 mm kalayan jarak potong maksimum caket 30 mm. Di luhur sakitar 20 mm, kualitas ujung turun henteu paduli kakuatan sabab konduktivitas aluminium nyebarkeun énergi balok ka gigir kana lambaran langkung gancang tibatan ngajerokeun potongan. Sebutkeun padamelan ngeunaan ketebalan produksi, sanés nomer jarak potong brosur.
Naha kuring peryogi nitrogén pikeun motong aluminium nganggo laser?
Pikeun sisi anu bersih, siap dilas, sareng siap dianodize, enya: nitrogén tekanan tinggi ngaluarkeun lebur sareng ngajaga beungeut anu dipotong bébas oksida, sareng oksigén sacara aktif ngaruksak aluminium ku cara ngabentuk oksida teuas dina sisi tanpa aya mangpaat durukan. Alternatif anggaran nyaéta hawa anu dikomprés tekanan tinggi, nyaéta 78 persén nitrogén sareng motong aluminium ipis dugi ka sedeng kalayan warna sisi kulawu sakedik. Rambu sareng fabrikasi umum tiasa ngajalankeun hawa; persiapan las sareng padamelan kosmetik kedah tetep nganggo nitrogén.
tiasa a CO2 aluminium nu dipotong laser?
Goréng, sareng éta henteu disarankeun. Aluminium ngagambarkeun CO2 Panjang gelombang laser 10.6 mikron malah leuwih kuat tibatan panjang gelombang serat, janten koplingna langkung parah, résiko pantulan balik langkung luhur, sareng jandela ketebalan praktisna ipis. Ieu mangrupikeun salah sahiji alesan utama fabrikasi logam pindah sacara tegas ka sumber serat: sinar 1064 nm nyerep sababaraha kali langkung saé dina aluminium, ngarobih marginal CO2 diolah jadi serat rutin.
Naha béda-béda paduan aluminium anu dipotong béda-béda?
Kimia logam campuran ngarobah paripolah lebur. Aluminium murni séri 1xxx gampang motong tapi ngahasilkeun kokotor anu paling beurat. Kelas laut 5xxx mangrupikeun karesep anu dipotong bersih. Logam campuran arsitéktur 6xxx peryogi kontrol kecepatan anu disiplin pikeun nyingkahan kaduruk, sareng pelat aerospace 7xxx mangrupikeun kulawarga anu paling sénsitip kana parameter sareng rawan retakan. Variasi batch-to-batch nambihan lapisan sanés bahkan dina hiji kelas. Jawaban anu tiasa dianggo nyaéta perpustakaan parameter per kulawarga logam campuran sareng uji potong gancang iraha waé bahan énggal sumping.
Nu Bottom Line
Aluminium motong kalawan éndah dina laser serat nalika setelanna ngahargaan 2 sipat anu nangtukeunana. Réfléksibilitas direngsekeun ku sumber modéren anu dijaga sareng tusukan anu disiplin. Konduktivitas, akar tina dross sareng siling ketebalan, direngsekeun ku ejeksi: nitrogén tekanan tinggi, nozzle anu pas, fokus négatip, sareng kecepatan anu jujur. Cocogkeun watt kana kolom ketebalan produksi tinimbang klaim pesangon, jaga parameter per alloy, sareng jaga sistem lebu tetep bersih.
STYLECNC ngonpigurasikeun mesin motong serat laser pikeun padamelan aluminium ti pamotong lambaran 1 kW dugi ka sistem pelat 12 kW, kalayan sirkuit gas sareng pustaka parameter anu diperyogikeun ku bahan. Kirimkeun STYLECNC gabungkeun rentang ketebalan sareng logam campuran anjeun pikeun rekomendasi anu dumasar kana angka-angka di luhur.