Naon tabel plasma CNC sareng kumaha jalanna?
méja plasma CNC nyaéta sistem motong logam CNC anu ngagunakeun énérgi listrik panas gas motong plasma kana kaayaan plasma, ku kituna gas motong ngabentuk beam of arc plasma. Nalika busur plasma nyeken beungeut bahan olahan, éta bakal panas, ngalembereh atawa vaporize bahan dina waktu anu pohara pondok, sarta dina waktos anu sareng ngagunakeun gas-tekanan tinggi mun niup jauh bahan dilebur atawa ngejat tina kerf pikeun ngabentuk liang. Salaku arc plasma ngalir linier relatif ka bahan, liang terus kabentuk kana slits sempit pikeun ngahontal tujuan motong bahan. Kusabab ujung motong kirang kapangaruhan ku panas, deformasi workpiece leutik. Salila prosés motong, éta ogé perlu pikeun nambahkeun hiji gas bantu cocog pikeun bahan pikeun motong ngajaga logam molten tina réaksi kimia exothermic sarta pikeun mantuan niup jauh slag dina kelim motong.
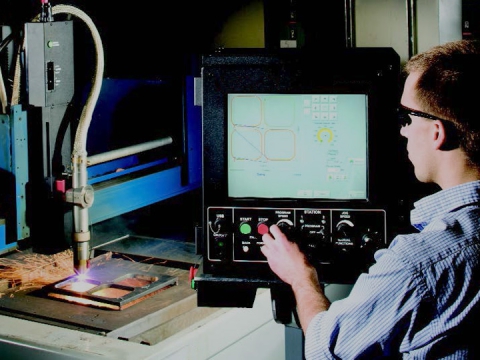
Mesin motong plasma CNC diwangun ku 6 bagian: catu daya plasma, sistem kontrol numerik (CNC), alat mesin, sistem drive, motong obor assembly jeung asesoris.
Kumaha ngagunakeun méja motong plasma CNC pikeun pamula?
Persiapan Sateuacan Operasi
1. Saatos nyambungkeun alat-alat (Bota industri beurat mangga nengetan husus ka kawat grounding kaamanan kudu disambungkeun), pariksa taliti, lamun sagalana geus normal, Anjeun bisa neruskeun ka lengkah saterusna.
2. Tutup switch catu daya pikeun suplai kakuatan ka host. Catetan: Input arus AC kira-kira 65A, éta henteu kedah alit teuing, upami host henteu tiasa dianggo normal. Dina waktos anu sami, pariksa yén kipas di jero mesin host kedah nyumponan peraturan, upami henteu, saluyukeun fase catu daya input dugi ka arah rotasi cocog.
3. Pasang host "switch kakuatan" dina posisi "on". Dina waktos ieu, lampu "indikator daya" hurung. Nanging, lampu "Kurangna Indikasi Fase" henteu kedah hurung, upami henteu, aya leungitna fase dina catu daya 3-fase, anu kedah dipariksa sareng direngsekeun. Catetan: Lamun cangkang awak utama teu bener disambungkeun ka kawat taneuh kaamanan, indikator leungitna fase bisa nembongkeun hasil salah.
Prosedur Operasi
Hambalan 1. Hurungkeun switch nu ngatur kontrol numeris dina kabinét distribusi kakuatan tina bengkel, ngahurungkeun catu daya utama kabinét electromechanical motong, ngahurungkeun catu daya tina controller panyabutan lebu, tur mimitian kolektor lebu.
Lengkah 2. Saatos sistem CNC pinuh dimimitian, balikkeun darurat eureun switch ka katuhu, jeung ngahurungkeun tombol kakuatan ka katuhu pikeun kakuatan dina drive.
Lengkah 3. Sesuaikeun unggal sumbu pikeun mulang ka enol.
Lengkah 4. Pariksa bagian maké plasma jeung ngaganti eta, jeung nutup circuit breaker kakuatan plasma.
Lengkah 5. Hurungkeun oksigén jeung hawa dikomprés, unggal tekanan gas nyaéta 8.3bar +/-10%.
Lengkah 6. Nelepon program motong.
Lengkah 7. Nelepon database pakait tina program.
Lengkah 8. Koreksi.
Lengkah 9. Simpen program motong titik mimiti ka titik rujukan.
Lengkah 10. Hurungkeun kakuatan plasma tur saluyukeun setelan gas.
Lengkah 11. Mimitian motong.
Lengkah 12. Lamun sapatemon masalah di tengah, mangga pencét tombol eureun eureun motong, sarta nuluykeun motong sanggeus ngungkulan.
Lengkah 13. Saatos motong, mareuman kakuatan komputer, kakuatan plasma, sarta valves gas tina mesin.
Lengkah 14. Ngabersihan mesin, kaasup pigura, rel, jeung ngeusian bengsin.
precautions
1. Operator kedah ngagem topéng pelindung, sarung tangan las, topi, masker lebu filter sareng earmuffs kedap sora. Tanaga tanpa kacamata pelindung dilarang pisan pikeun niténan busur plasma sacara langsung, sareng kulit bulistir dilarang pisan ngadeukeutan busur plasma.
2. Nalika motong, operator kudu nangtung di tempat upwind mun beroperasi. Hawa bisa ditarik tina bagian handap workbench, sarta wewengkon kabuka dina workbench kudu ngurangan.
3. Nalika motong, nalika tegangan no-beban teuing tinggi, pariksa grounding listrik, enol sambungan na insulasi tina cecekelan obor, insulate workbench tina taneuh, atawa masang no-beban circuit breaker dina sistem kontrol listrik.
4. The generator frékuénsi luhur kudu dilengkepan tameng shielding, sarta sirkuit frékuénsi luhur kudu neukteuk off langsung saatos arc ieu struck kalawan frékuénsi luhur.
5. Operasi motong na cooperating tanaga kedah ngagem artikel panyalindungan kuli sakumaha diperlukeun, sarta kudu nyandak ukuran kaamanan pikeun nyegah kacilakaan kayaning shock listrik, ragrag ti luhurna luhur, karacunan gas sarta seuneu.
6. Mesin motong dipaké dina situs kudu dilengkepan hujan-buktina, Uap-bukti jeung sun-buktina mesin sheds, sarta alat-alat seuneu-tarung pakait kudu dipasang.
7. Nalika las atawa motong di luhurna luhur, sabuk kaamanan kudu fastened. Ukuran pencegahan seuneu kudu dilaksanakeun sabudeureun tur handap las sarta motong, sarta tanaga husus kudu diawasan.