Operasi router CNC salawasna janten perhatian pikeun seueur calon konsumén, sabab dina kesan sadayana, pasti hésé pikeun ngoperasikeun alat CNC presisi tinggi sapertos kieu kalayan mesin otomatis pinuh pikeun ngahontal épék ukiran anu saé. Seueur jalmi anu mundur sateuacan aranjeunna ngartos sareng diajar, sieun yén aranjeunna moal tiasa diajar. Nyatana, éta mangrupikeun operasi router CNC anu rumit pisan sareng ngarepotkeun. Salami anjeun diajarna kalayan haté anjeun, éta gampang, sareng teu aya anu hésé pikeun diajar. Di dieu kami ngenalkeun léngkah-léngkah operasi router CNC sacara rinci pikeun rujukan anjeun.
Léngkah Operasi router CNC
1. Sapatu
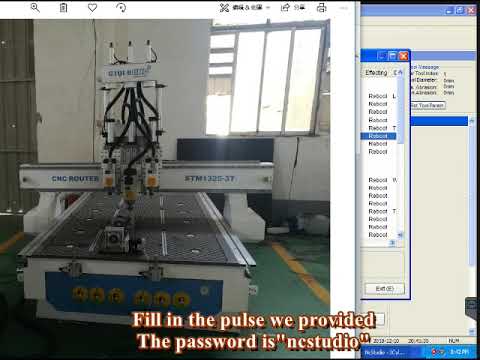
Sateuacan ngamimitian, pastikeun yén sadaya sambungan antara alat mesin sareng komputer normal, teras hurungkeun catu daya alat mesin sareng komputer. Saatos sistem dimimitian, asupkeun sistem Ncstudio CNC.
2. Reset Mékanis (Opsional)
bagian ieu ngan aub dina alat mesin jeung fungsi mulang ka asal mesin, jeung eusi dina bagian ieu aub. Mangga tingal manual mesin.
Lamun alat mesin ngarojong operasi mulang ka asal mékanis, pilih menu "Balik deui ka Mechanical Asal". Alat mesin otomatis bakal balik deui ka asal mékanis sareng ngabenerkeun sistem koordinat sistem.
Dina sababaraha kasus, sapertos saatos pareum normal anu terakhir, ngamimitian deui sareng neraskeun operasi anu terakhir, pangguna henteu kedah ngalakukeun operasi reset mékanis. Kusabab sistem NCStudio ngahemat inpormasi koordinat ayeuna nalika kaluar normal.
Salaku tambahan, upami pangguna mastikeun yén lokasi ayeuna leres, operasi ieu tiasa henteu dilaksanakeun.
3. beban CNC Payil
Sateuacan machining, pamaké umumna kudu ngamuat file CNC diperlukeun, disebutkeun, sababaraha fungsi patali processing otomatis teu valid.
Pilih menu "Buka (F)|Buka (O)...", kotak dialog operasi file Windows standar bakal muncul, dimana anjeun tiasa milih drive, jalur sareng nami file dimana file anu dibuka.
Saatos ngaklik tombol "Buka", file dimuat kana sistem. Dina waktu ieu, pamaké bisa mencet tombol F2 pikeun pindah ka jandela "File" pikeun nempo file CNC ayeuna.
4. Operasi Manual
Témbongkeun panganteur operasi manual
Pilih "Témbongkeun (V) | Tampilan Manual Interface (M)" item menu, jandela tampilan parameter bakal nembongkeun panganteur operasi manual, ngaliwatan panganteur ieu, anjeun tiasa sacara manual beroperasi alat mesin.
Mindahkeun sacara manual
Alat mesin bisa dipindahkeun ku cara manual ngaliwatan kenop pakait dina keypad numerik komputer. Lampu NUMLOCK dina kibor leutik kedah hurung ayeuna.
Konci anu cocog nyaéta:
6 - X sumbu arah positif
4 - X sumbu arah négatip
8 - Y sumbu arah positif
2 - Y sumbu arah négatip
9 - Z sumbu arah positif
1 - Z sumbu arah négatip
Kenop ieu tiasa digabungkeun sareng CTRL pikeun ngawujudkeun gerakan manual gancang-gancang tina alat mesin.
Ngaronjatkeun / kirang jero
Paké kenop +/- dina keypad jeung kenop angka pikeun gancang nambahan sarta ngurangan jerona.
5. Nangtukeun Asal-usul Workpiece
Asal koordinat X, Y, jeung Z dina program ngolah nyaeta asal workpiece. Sateuacan ngolah, urang kedah ngahubungkeun posisi sareng posisi anu saleresna. Léngkah-léngkahna nyaéta:
Sacara manual mindahkeun alat mesin X jeung Y ka posisi asal nu dipikahoyong dina workpiece nu, pilih "Atur titik ayeuna salaku workpiece asal" menu, atawa mupus nilai koordinat posisi ayeuna dina jandela koordinat, supados posisi ayeuna bakal dipaké nalika program processing dieksekusi. Posisi nyaéta titik awal pikeun ngolah.
Léngkah di luhur geus réngsé setelan asal workpiece tina sumbu X jeung Y, tapi setelan asal workpiece tina sumbu Z merlukeun hartosna operasi leuwih tepat. Sistim ieu cooperates kalawan hardware alat mesin nyadiakeun Z-axis fungsi setelan alat.
Pilih "Operasi (O)|Setelan alat otomatis (E)..." fungsi pikeun ngalengkepan setelan alat otomatis, tingal XXX.
Saatos 2 léngkah di luhur, asal bahan kerja anu diolah parantos ditangtukeun.
6. Nedunan Processing otomatis
Pamrosésan otomatis hartosna alat mesin otomatis ngolah dumasar kana program pamrosesan anu dipilih.
Mimitian ngolah otomatis
Pilih item menu "Operation (O)|Start or Continue (S)", sareng alat mesin bakal otomatis ngamimitian prosés machining otomatis tina kalimah 1st program machining.
Mesin eureun
Dina prosés pamrosésan otomatis, upami operasi program pamrosésan dieureunkeun sareng item menu "Operasi (O) | Stop (O)" dipilih, alat mesin bakal ngeureunkeun pamrosésan saatos pamrosésan pernyataan ayeuna parantos réngsé sareng lebetkeun kaayaan "dianggurkeun". Métode ieu mangrupikeun metode pikeun ngeureunkeun sistem sacara akurat sareng teratur, sareng éta ogé metode anu disarankeun.
Catetan: Lamun fitur sambungan speed lemes-speed tinggi valid, sistem bakal eureun lamun speed sambungan nyaeta nol.
Mesin eureun
Dina prosés ngolah otomatis, bisi darurat, pilih item menu "Operasi (O)|Emergency stop (B)", sareng alat mesin bakal eureun ngolah langsung. Lamun hayang balikan deui processing, anjeun kudu 1st pilih "Operasi (O) | Darurat eureun recovery" (R) "Menu lajeng pilih "Operate (O) | Mimitian atanapi Teraskeun (S)" menu, alat mesin bakal balikan deui prosés processing otomatis tina kalimah 1st tina program processing, disebutkeun alat mesin moal jalan.
Mesin ngareureuhkeun
Salila pamrosésan otomatis, upami anjeun kedah ngareureuhkeun pamrosésan, pilih item ménu "Operasi (O) | Reureuh (P)", sareng alat mesin bakal eureun ngolah saatos ngalaksanakeun pernyataan pamrosesan anu ayeuna. Dina waktos ayeuna, upami anjeun hoyong neraskeun ngajalankeun program pamrosesan, pilih item menu "Operasi (O)|Start or Continue (S)".
Program skip palaksanaan Pilih item menu "Advanced Start (A)", sarta kotak dialog bakal pop up, nanyakeun anjeun ngaéksekusi ti kalimah 1st program nepi ka ahir program. Upami anjeun ngeusian nomer kalimah, klik "Mimitian" "Konci, alat mesin ngan bakal ngaéksekusi kalimat anu tangtu dina program numutkeun sarat anjeun. Tapi kedah aya nomer ruas sateuacan ngaéksekusi pernyataan program fungsi ieu.
7. Fungsi Positioning langsung
Upami anjeun sering hoyong mendakan titik anu tangtu gancang, anjeun tiasa nyobian fungsi "fungsi posisi langsung".
Tombol potong kompas pikeun nuliskeun fungsi "fungsi positioning langsung" nyaeta F5, sarta kenop potong kompas kaluar tina fungsi "fungsi positioning langsung" nyaeta Esc.
Lebetkeun tanda + sateuacan X dina jandela "Fungsi Posisi Langsung" pikeun ngawujudkeun input incremental.
Lebetkeun * di hareup X dina jandela "Fungsi Positioning Langsung" pikeun ngawujudkeun positioning koordinat mékanis.
Lebetkeun tanda @ di hareup X dina jandela "Direct Positioning Function" pikeun ngawujudkeun fungsi koréksi asal workpiece (kaasup nambahan jero)
8. Pareuman
Saatos program diolah, mareuman catu daya alat mesin sareng komputer. Upami diperlukeun, mareuman catu daya utama pikeun ngajamin.
Pancegahan Salila Operasi
Kusabab Windows mangrupikeun sistem operasi anu ngabagi waktos, sacara umum, tugas-tugas sanés (sapertos ngédit program pamrosesan) tiasa dilaksanakeun dina komputer nalika ngolah otomatis, tapi aya 2 poin anu kedah diperhatoskeun:
1. program Windows nempatan jumlah badag memori, jadi teu gampang pikeun muka loba teuing jandéla dina waktos anu sareng, umumna gumantung kana ukuran memori komputer urang.
2. Sababaraha aplikasi sorangan bisa jadi teu stabil, kayaning sababaraha program kaulinan, pamaén VCD, jeung sajabana, aranjeunna bisa ingest sumberdaya sistem unlimited salila operasi, kayaning memori, keureut waktu CPU, jeung sajabana, nu pamustunganana bisa ngakibatkeun The komputer freezes. Ku alatan éta, salila ngolah, punten ulah ngamimitian program ieu pikeun nyegah gangguan processing kaduga alatan kacilakaan mesin.
pikeun Balik deui ka Mesin Asal
Dina prosés mulang ka asal mesin, meureun aya prosés béda nurutkeun sarat sistem béda. Dina sistem anu ngagaduhan syarat akurasi anu luhur, prosés kalibrasi akhir kawilang lambat kusabab syarat akurasi anu luhur. Dina waktu ieu, nengetan jandela status CNC sarta ngadagoan sistem asupkeun kaayaan dianggurkeun saméméh exiting jandela asal mesin, disebutkeun prosés asal mesin Ieu teu réngsé normal sarta aborted.
Konsékuansi digantungkeun sacara artifisial nalika prosés mulang ka asal mesin:
1. Port status alarem mindeng mucunghul, sabab jumlah anyar wates (asal mékanis) teu ngiles;
2. positioning taliti, fungsi calibration mulang ka asal mesin ieu artifisial ancur;
3. wates lemes teu dianggo: Kusabab prosés mulang ka asal mesin teu réngsé, Sistim nu teu valid dina waktos ieu. Fungsi wates lemes ngan bakal bisa dipaké sanggeus prosés mulang ka asal mesin geus réngsé.