Ngartos yén alur kerja 2 tahapan mangrupikeun cara panggancangna pikeun ngartos mesin éta sorangan, sabab unggal spésifikasi dina mesin ngabengkokkeun Aya pikeun ngarobah potongan datar anu akurat jadi bagian 3 diménsi anu akurat. Ieu katerangan ngajelaskeun sacara lengkep: naon anu kaasup kana kulawarga mesin, kumaha potongan pindah tina motong ka ngabentuk, kumaha 3 metode bending béda, itungan anu ngaduga dimana logam tilepan, sareng kumaha bahan umum kalakuanana nalika ditinju.
Naon Anu Diitung Salaku Mesin Bending Lambaran Logam
Istilah ieu ngawengku hiji kulawarga tinimbang hiji mesin. Rem pencét nyaéta mesin anu fungsina, ngadorongkeun pukulan kana cetakan V sapanjang ranjang anu panjang. Mesin tilepan sareng folder lambaran logam ngajepit blank sareng ngayunkeun balok pikeun ngalipet ujungna ka luhur, anu ngajaga lambaran tetep rata dina méja sareng cocog pikeun panel ageung anu diurus ku hiji operator.
Rem kotak sareng pan nambihan ramo anu tersegmentasi kana balok penjepit supados sisi anu dibentuk tiasa ngabersihan perkakas, anu ngamungkinkeun éta ngabentuk sadaya 4 témbok kotak atanapi baki. Mesin bengkok pelat Cokot pendekatan anu béda pisan, melengkungkeun pelat kandel di antara gulungan tibatan ngagulungna dina hiji garis.
Mesin mana anu dipilih ku bengkel gumantung kana bagianna. Profil anu panjang sareng kusut langkung milih rem tekan, panel anu ukuranana ageung langkung milih folder, panutup langkung milih perkakas anu dibagi, sareng silinder langkung milih gulungan. Kaseueuran bengkel fabrikasi tungtungna nganggo rem tekan heula, sabab nutupan bagian anu paling lega tina bagian anu bengkok kalayan hiji investasi.
Kaputusan rem pencét versus folder pantes dibéré hiji deui kalimah anu nuansa, sabab duanana ngatur lambaran ku cara anu sabalikna. marake pencét Nyuhunkeun operator pikeun ngadukung blank bari flensna ngayun ka luhur, anu janten padamelan 2 jalmi dina panel ipis ageung anu fléksibel dina beuratna sorangan. Folder nahan panel rata dina méjana sareng ngan ukur mindahkeun balok tilepan, janten hiji operator tiasa ngabentuk panel anu bakal hésé dianggo ku kru rem pencét. Bengkel anu ngajalankeun cladding arsitéktur atanapi saluran HVAC sering menerkeun folder ngan ukur dumasar kana aritmatika tenaga kerja.
Alur Kerja Potong-Teras-Lengkung
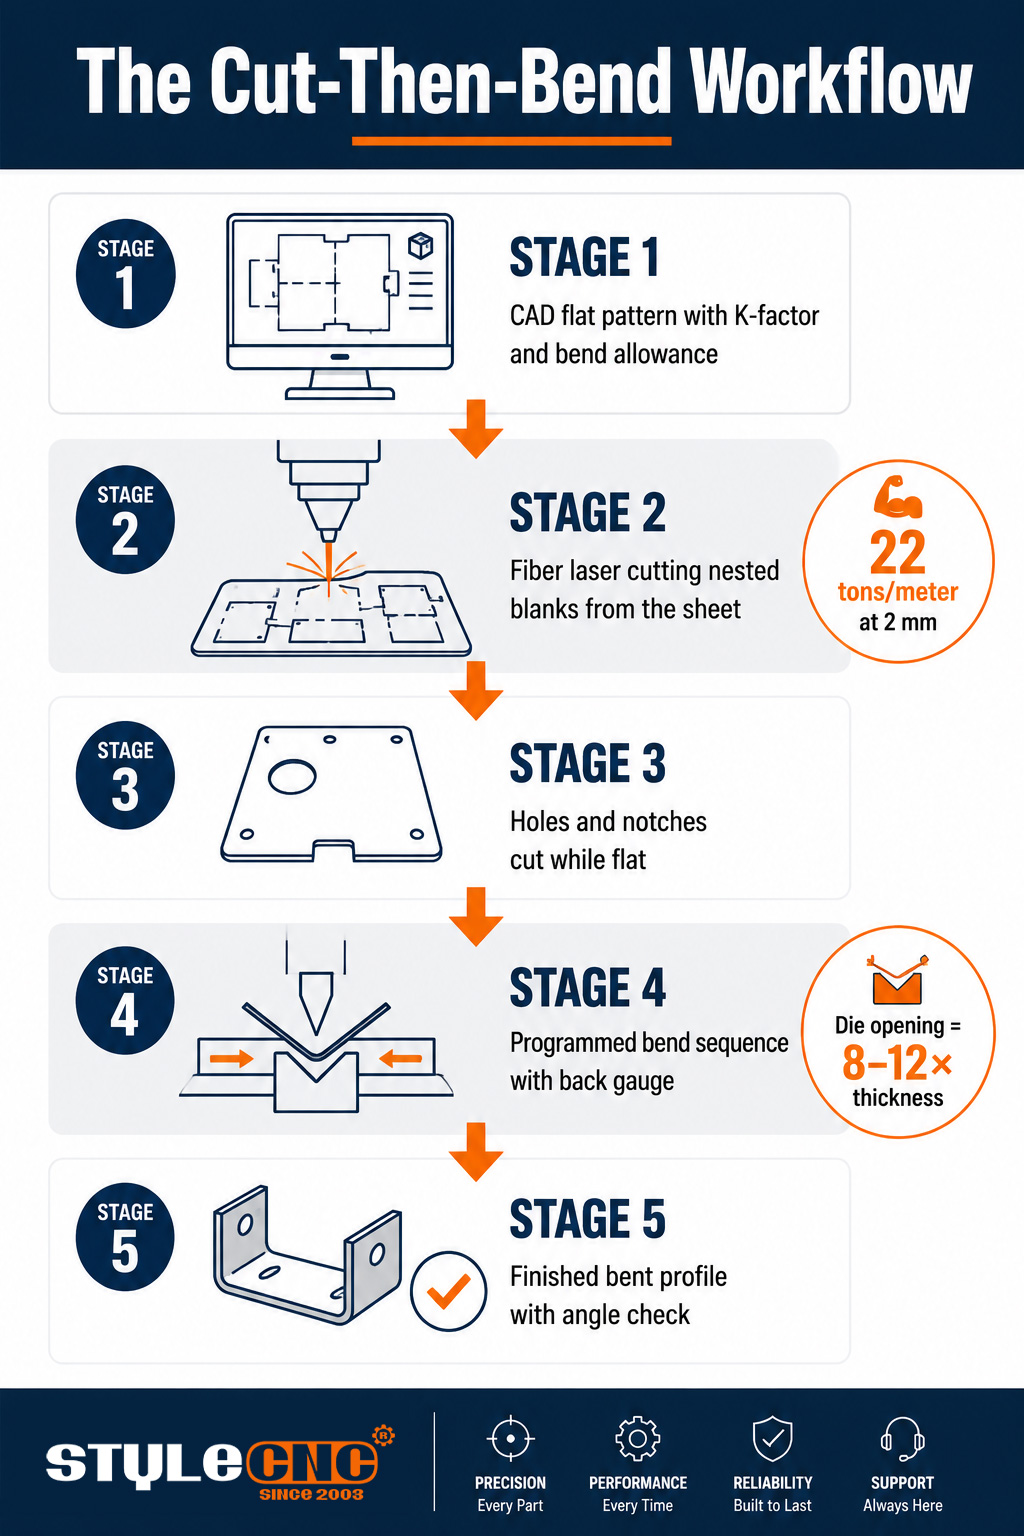
Produksi bending dimimitian sateuacan mesin bending. Blanko datar dipotong kana panjang anu parantos diitung, liang sareng takik dipotong nalika lambaran masih rata, sareng ngan ukur dina waktos éta bagian éta dugi ka rem. Fitur motong datar langkung mirah sareng langkung akurat tibatan nambihanana saatos dibentuk.
Akurasi kosong nangtukeun wates pikeun akurasi tikungan. mesin motong laser serat anu nyocogkeun garis lentur nganteurkeun blank kalayan kualitas ujung sareng konsistensi diménsi anu tiasa dipercaya ku kontroler lentur, éta sababna seueur masalah lentur sabenerna mangrupikeun masalah motong anu disumputkeun. Bengkel anu damel pelat anu langkung kandel sering dijalankeun mesin motong laser logam pikeun persiapan kosong atawa motong plasma CNC hulu, ngaganti sababaraha finish ujung ku kecepatan dina bagian anu beurat.
Operator ngabingkai handoff dina patarosan praktis: naha sisi burr blank ieu bakal nyanghareup ka dadu sareng nandakeun bagian éta, atanapi naha program motong ngitung arah serat supados lengkungan henteu retak? Rincian éta ngumbara sareng blank, sareng bengkel anu ngatur éta dina tahap motong ngabengkokkeun kalayan sésa anu langkung sakedik.
Aliran batch ngahijikeun 2 tahapan sacara ekonomis. Parangkat lunak nyarang ngabungkus puluhan pola datar anu dimekarkeun kana unggal lambar sateuacan dipotong, janten sél bending nampi kosong dina pesenan padamelan kalayan runtah bahan minimal. Nalika program motong sareng bending asalna tina modél CAD anu sami, panjang anu dimekarkeun, posisi liang, sareng garis bending sapuk ku konstruksi, sareng artikel ka-1 biasana lulus pamariksaan dina percobaan ka-1.
Tahap ngalengkungan sorangan nuturkeun runtuyan anu diprogram. Kontroler ngatur lengkungan supados flens anu langkung awal henteu pernah tabrakan sareng perkakas, back gauge nempatkeun kosong pikeun unggal stroke, sareng operator ngabalikeun atanapi muterkeun bagian antara lengkungan sapertos anu dititahkeun ku simulasi. Pager 4-lengkungan tiasa nyandak kirang ti samenit dina program anu diurutkeun kalayan saé sareng 3 kali langkung lami dina program anu henteu direncanakeun kalayan saé.
Bending Udara vs Bottoming vs Coining
Katiluna metode ngagunakeun géométri punch-and-die anu sami; anu robih nyaéta sabaraha jerona gerakan punch sareng sabaraha gaya anu diterapkeun. Pilihan éta mangaruhan sarat tonase, biaya perkakas, sareng sabaraha springback anu kedah diatasi ku controller:
| faktor | Hawa Bending | Bottoming | Koin | ukuran |
|---|---|---|---|---|
| Perjalanan punch | Eureun pondok ti handapeun dadu | Mencét lambaran pinuh kana dadu | Perangko ninju ujungna kana bahan | Jero punch dibandingkeun sareng bukaan V die |
| Tonase anu diperyogikeun | Metodeu panghandapna tina 3 metodeu | Kira-kira 3 nepi ka 5 kali bengkokan hawa | Nepi ka 10 kali lenturan hawa | Ton per méter tina ketebalan sareng lébar die |
| Springback | Panggedéna; pangendali ngabengkokkeun awak pikeun ngimbangan | Dikirangan; kontak die ngatur sudut | Ampir éléh ku kakuatan stamping | Tingkat pamulihan élastisitas saatos punch lift |
| Kalenturan pakakas | Hiji set pakakas ngabentuk sababaraha sudut | Hiji dadu per sudut target | Pakakas khusus per bagian | Jumlah parobahan alat dina campuran bagian anjeun |
| pamakéan pangalusna | Pabrikasi umum, campuran | Bagian pangulangan anu toleransina ketat | Sudut kritis dina lambaran ipis | Pangsa bagian anu peryogi kirang ti satengah derajat |
Springback nyaéta paripolah anu aya dina sakabéh babandingan. Unggal logam pulih sacara élastis nalika punch diangkat, muka tikungan sakedik. Bending hawa narima recovery éta sareng overbends pikeun ngimbangan, éta sababna éta ngadominasi bengkel modéren: hiji set alat, tonase sedeng, sareng controller anu ngalakukeun itungan kompensasi per bahan.
Tunjangan Lengkungan, Faktor-K, sareng Conto anu Dipaké
Logam manteng di sisi luar tikungan sareng neken di sisi jero, sareng di antara 2 permukaan éta aya sumbu nétral anu ngajaga panjang aslina. Faktor-K nempatkeun sumbu éta salaku fraksi ketebalan, biasana sakitar 0.3 dugi ka 0.5, sareng tunjangan tikungan ngagunakeun éta pikeun ngitung sabaraha bahan datar anu dikonsumsi ku unggal tikungan.
Angka-angka praktis anu kaluar tina itungan ieu:
• Ijin tikungan nangtukeun panjang datar anu dimekarkeun, janten program motong gumantung kana éta sateuacan rem némpél bagian éta.
• Aturan umum nempatkeun radius tikungan jero minimum sakitar hiji ketebalan bahan pikeun baja hampang pikeun nyingkahan retakan.
• Lebar bubuka cetakan biasana 8 nepi ka 12 kali ketebalan bahan, sareng ngalegaan cetakan bakal nurunkeun tonase anu diperyogikeun.
Conto tonase anu dianggo ngajantenkeun hubunganana konkret. Ngalengkungkeun baja hampang 2 mm dina dadu V 16 mm peryogi sakitar 22 ton per méter panjang lengkungan, janten flens 1.2 méter peryogi sakitar 27 ton. Pindah ka 3 mm dina dadu 24 mm sareng saratna naék caket 33 ton per méter. Pola anu kedah diinget: tonase naék kalayan kuadrat ketebalan, éta sababna mesin anu ukuranana kanggo padamelan 2 mm henteu tiasa sacara teu langsung nahan pelat 6 mm.
Bagan tonase anu dicitak dina pigura mesin ngodekeun persis itungan ieu pikeun unggal bubuka dadu standar, sareng operator anu berpengalaman mariksa éta ku kabiasaan tinimbang ingetan. Bagan éta ogé ngungkabkeun rute kaluar nalika padamelan ngaleuwihan mesin: ngalegaan dadu ngirangan tonase anu diperyogikeun sacara substansial, kalayan biaya radius jero anu langkung ageung sareng flens minimum anu langkung lega. Naha perdagangan éta tiasa ditampi gumantung kana gambar, éta sababna paguneman tonase salawasna réngsé deui dina cetakan bagian.
Kumaha Bahan Umum Paripolahna
waja hampang
Baja hampang nyaéta dasar anu diasumsikeun ku bagan tonase: springback anu tiasa diprediksi hiji atanapi dua derajat, radius anu pageuh ngahampura, sareng konsisten ti lambaran ka lambaran. Kaseueuran aplikasi fabrikasi baja lengkungan tanpa drama nalika bagian anu kosong bersih sareng arah seratna dihormat.
Beusi sténless
Baja tahan karat merlukeun beurat sakitar 50 persén langkung ageung tibatan baja hampang dina ketebalan anu sami sareng mundur langkung jauh, sering 2 dugi ka 3 derajat. Éta ogé bakal teuas nalika kabentuk, janten bengkokan anu dicobian dua kali di tempat anu sami résiko retak. Programkeun bengkokan anu langkung luhur kalayan leres dina waktos anu munggaran. Dina baja tahan karat anu kritis, pilem pelindung sareng cetakan anu dipoles bakal ngarugikeun, sabab tanda cetakan anu bakal diamplas tina baja hampang janten tatu permanén dina permukaan anu disikat.
aluminium
Aluminium kabentuk kalayan gaya anu langkung alit tapi ngahukum jari-jari anu pageuh, khususna dina suhu anu langkung keras dimana radius di handap 1.5 kali ketebalanna nyababkeun retakan sapanjang garis tikungan. Springback langkung ageung tibatan baja hampang sanaos gayana langkung handap. Paduan anu umum di aplikasi fabrikasi aluminium masing-masing mawa radius minimum sorangan, sareng temperamen anu lemes langkung gampang dilengkungkeun tibatan anu struktural.
Cacad Lentur Umum sareng Sabab-sababna
⦿ Retakan sapanjang garis tikungan: radiusna pageuh teuing pikeun bahan atanapi tikungan anu ditempatkeun sajajar jeung arah serat.
⦿ Sudut anu teu konsisten dina hiji angkatan: variasi ketebalan bahan antara lambaran, sanés kasalahan mesin.
⦿ Bagian tengah anu kurang kabentuk dina tikungan anu panjang: defleksi ram tanpa kompensasi crowning.
⦿ Tanda die dina permukaan anu katingali: perkakas anu tos aus atanapi lapisan pelindung anu leungit dina bagian anu penting pikeun hasil akhir.
⦿ Flensa di luar dimensi: kelonggaran lengkungan diitung nganggo faktor-K anu salah, janten blank dipotong kana panjang anu dikembangkeun anu salah.
Daptar Pariksa Alur Kerja Sateuacan Tikungan Kahiji
☑ Pastikeun panjang datar anu dimekarkeun diitung nganggo faktor-K anu sabenerna dipidangkeun ku bahan anjeun.
☑ Potong sadaya liang sareng takik nalika lambaranana rata, jaga liang anu penting sahenteuna 2.5 kali kandelna tina garis lengkungan.
☑ Orientasi melengkung sapanjang arah serat upami bagian éta ngijinkeun.
☑ Pastikeun liang cetakan 8 dugi ka 12 kali ketebalan sareng tonase aya dina kisaran anu nyaman pikeun mesin.
☑ Jalankeun hiji artikel kahiji teras ukur sudut sareng panjang flens sateuacan masang bets.
Mimitian Alur Kerja di Méja Motong
Ngalengkungkeun anu akurat dimimitian ku kosong anu akurat. Jelajah mesin motong laser serat anu diwangun pikeun ngabentuk garis lentur sareng kéngingkeun kutipan gratis anu cocog sareng bahan, ketebalan, sareng volume bagian sadidinten anjeun.