Naha Serat Laser Tiasa Motong Kuningan sareng Tambaga?
Sumuhun. Modern serat laser motong kuningan sareng tambaga sacara rutin sabab panjang gelombang 1064 nm na ngabeungkeut logam ieu langkung saé tibatan CO2 Sinar laser 10.6 mikron, sareng sumber arus dikirimkeun nganggo panyalindungan pantulan balik. Rencanakeun sakitar 1 kW daya per 1 mm tambaga, oksigén tekanan tinggi pikeun tambaga, nitrogén pikeun kuningan, sareng 2 kW ka luhur pikeun padamelan produksi anu tiasa dipercaya.
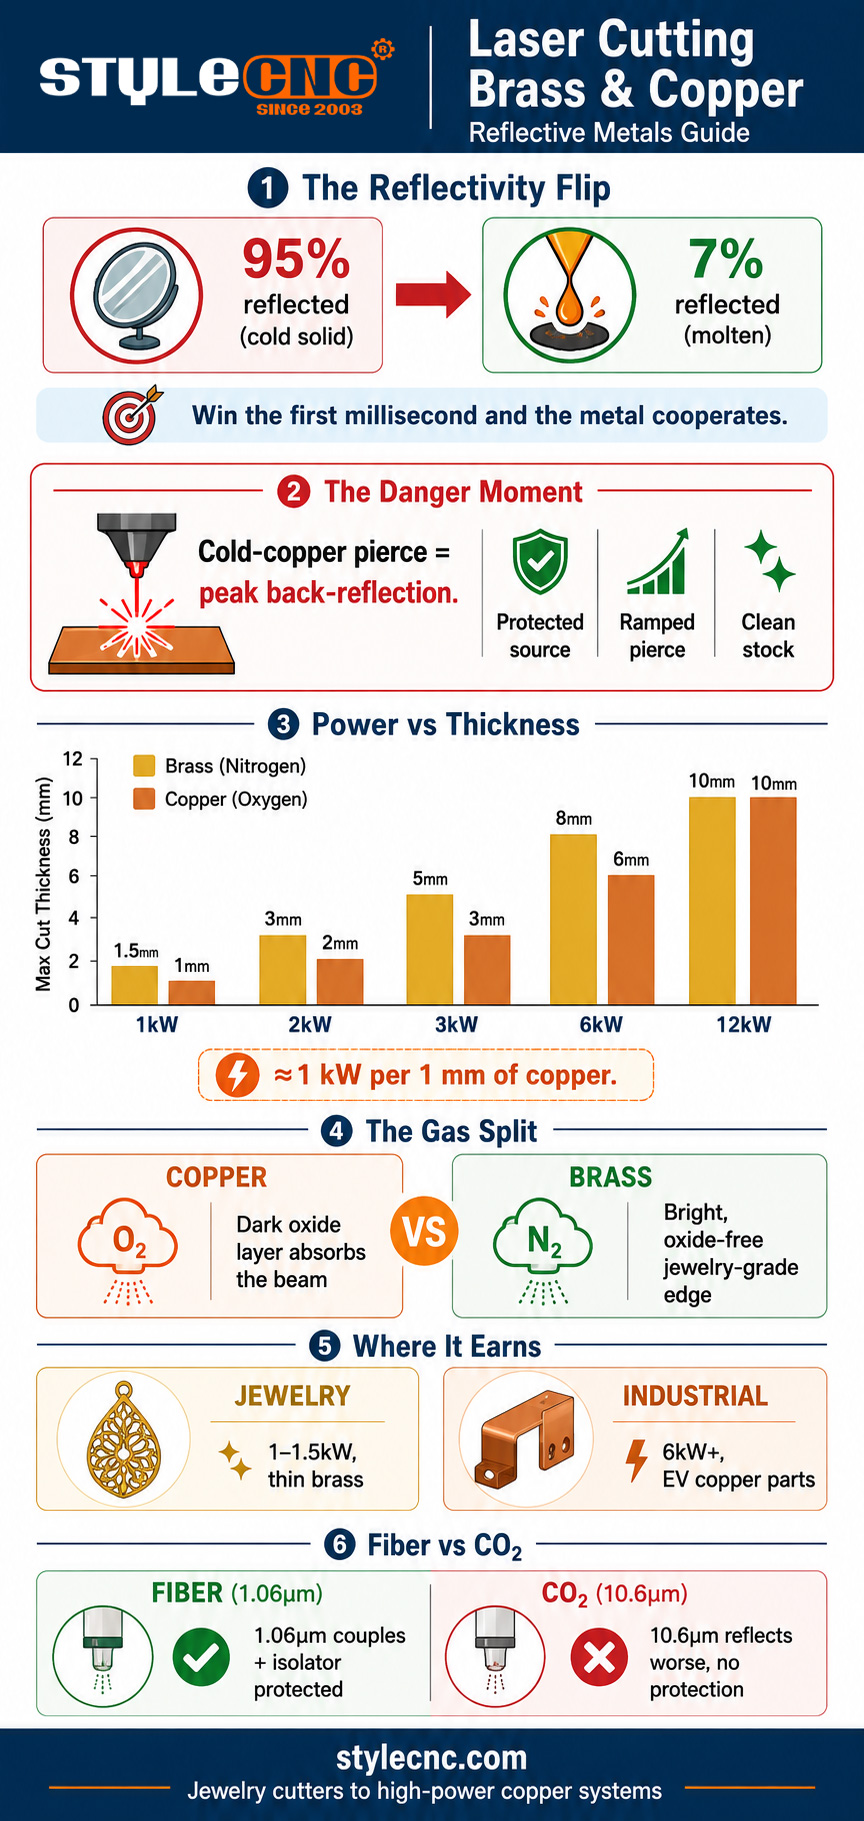
Fisika anu ngamungkinkeun éta nyaéta trik suhu. Réfléksibilitas tambaga sakitar 95 persén nalika tiis sareng padet, tapi éta runtuh janten sakitar 7 persén nalika logam lebur. Laser serat meunang ku cara maksa transisi éta: kapadetan kakuatan maksimum dina titik leutik ngalebur permukaan dina milidetik, sareng ti mimiti éta logam nyerep sinar ampir sagemblengna sareng motong lumangsung sacara normal. Sakabéh tantangan logam réfléksi dikomprés kana momen sateuacan kolam lebur aya.
Refleksi Ka Tukang: Dimana Résiko Anu Sabenerna Hirup
Momen sateuacan lebur éta nyaéta tusukan, sareng éta mangrupikeun kajadian anu paling résiko dina sakumna runtuyan motong. Tusukan kontinyu kakuatan pinuh kana tambaga anu tiis sareng caang sapertos eunteung ngirimkeun énergi pantulan maksimum anu mungkin langsung ka luhur jalur sinar dina fraksi ka-1 detik. Dina sumber anu langkung lami sareng henteu dijaga, cahaya anu mulang éta tiasa ngaruksak serat pangiriman atanapi modul laser éta sorangan, nyaéta asal-usul carita rakyat ngeunaan laser sareng tambaga.
3 hal anu ngahapus carita rakyat éta. Sumber serat modéren dilengkepan ku isolasi pantulan balik sareng sénsor anu ngarusak laser sateuacan karusakan, sering didukung ku logika pareum pantauan pantulan. Rutinitas tindikan robih: tindikan anu dirampes atanapi dipulsasi ngajaga fase eunteung kana milidetik tinimbang cicing dina kakuatan pinuh dina logam tiis. Sareng persiapan permukaan janten standar, sabab minyak, pilem oksida, sareng Uap sadayana ningkatkeun pantulan.
Implikasi mésérna saderhana: pikeun padamelan kuningan sareng tambaga, pastikeun sacara tinulis yén sumber, sirah motong, sareng sistem panyalindungan dipeunteun pikeun logam anu ngagambarkeun réfléksi dina ketebalan anjeun. Suku cadang tiasa katingali saé sedengkeun mesin anu henteu dipeunteun sacara teu langsung nyerep cahaya balik anu ngaruksak.
Naha Serat Beats CO2 dina Logam Reflektif
Celah panjang gelombang nangtukeun ieu sateuacan spésifikasi anu sanés. Tambaga sareng kuningan ngagambarkeun CO2 sinar laser 10.6 mikron malah leuwih kuat tibatan sinar laser serat 1.06 mikron, janten a CO2 Mesin ngamimitian tarung kalayan kopling énergi sababaraha kali langkung sakedik sareng masalah pantulan balik anu langkung parah, tanpa téknologi isolator pelindung pikeun ngimbangan. CO2 Sistem tetep ngajaga tempatna dina non-logam sareng sababaraha relung pelat kandel, tapi pikeun kuningan sareng tambaga putusan industri parantos ditetepkeun: serat atanapi henteu aya nanaon.
Kauntungan panjang gelombang anu sami mangrupikeun dasar tina sakumna kategori serat, anu katutupan sacara jero dina pituduh téknologi laser seratPikeun logam anu mantulkeun cahaya, éta langsung ngarobah kana kakuatan minimum anu langkung handap, panusukan anu langkung gancang, sareng jalur optik anu langkung aman.
Wates Daya sareng Kandel Minimum
Aturan umum pikeun tambaga nyaéta kira-kira 1,000 W kakuatan per milimeter ketebalan, kalayan kuningan rada langkung hampang sabab kandungan séngna langkung nyerep. Tabél di handap ieu narjamahkeun éta kana jandela praktis.
| Kakuatan laser | Kuningan (Produksi) | Tambaga (Produksi) | Gawé Biasa |
|---|---|---|---|
| 1 kW | Nepi ka 1.5 mm | Nepi ka 1 mm | Perhiasan, label, lambaran ipis |
| 2 kW | 2 ka 3 mm | 1.5 ka 2 mm | Papan tanda, panel hiasan |
| 3 kW | 4 ka 5 mm | 3 mm | Fabrikasi umum |
| 6 kW | 6 ka 8 mm | 5 ka 6 mm | Busbar, bagian listrik |
| 12 kW+ | 10 mm+ | 8 nepi ka 10 mm+ | Produksi pelat tambaga/kuningan |
2 kabiasaan parameter ngajaga potongan tetep di jero jandela anu aman. Jalankeun daya puncak pangluhurna anu diijinkeun ku sumberna, sabab kapadetan daya anu ngirangan fase reflektif, teras turunkeun laju asupan 10 dugi ka 15 persén tina maksimum anu motong, margin prosés pameseran. Sareng tetep fokus dina atanapi caket pisan kana permukaan bahan pikeun duanana pierce sareng cut; logam reflektif ngahukum defocus langkung gancang tibatan baja.
Strategi Gas Anu Misahkeun Kuningan tina Tambaga
Ieu bagian anu patukang tonggong jeung intuisi: 2 logam éta hayang gas anu béda, jeung jawaban tambaga ngalanggar aturan motong bersih anu biasa.
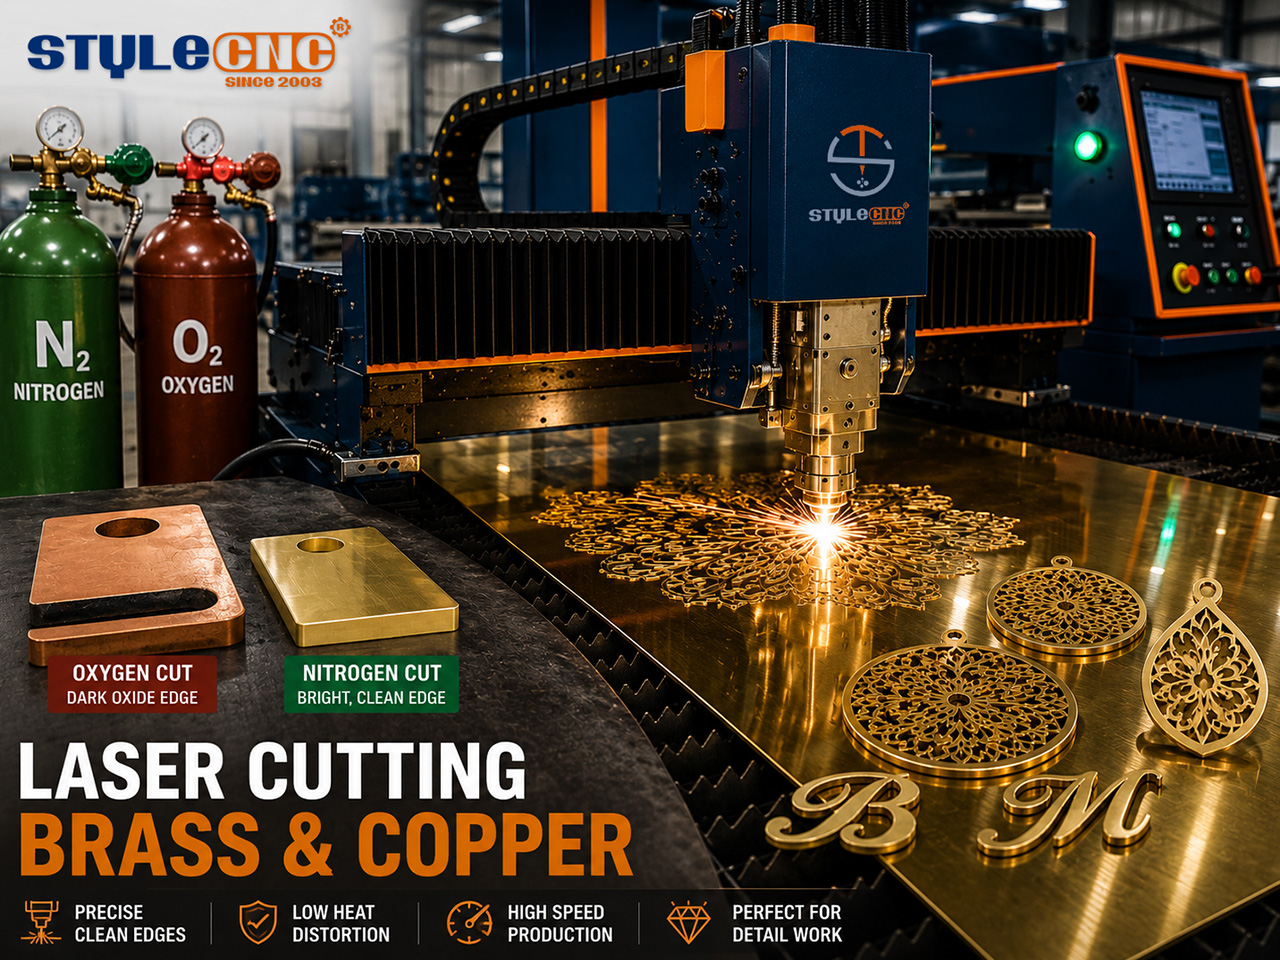
✓ Tambaga: oksigén tekanan tinggi. Oksigén ngaréaksikeun sareng permukaan tambaga pikeun ngabentuk lapisan oksida poék, sareng éta poékna intina: oksida tambaga nyerep sinar langkung saé tibatan tambaga anu caang ngamantulkeunana. Ti sakitar 2 mm ka luhur, motong tambaga anu ngan ukur nganggo nitrogén eureun sareng oksigén janten wajib pikeun tusukan sareng potongan anu tiasa dipercaya.
✓ Kuningan: nitrogén. Kuningan mibanda sipat anu leuwih deukeut kana logam konvensional kusabab kandungan séngna, janten nitrogén ngahasilkeun naon anu sok dihasilkeun: ujung anu bébas oksida, caang, sareng bersih anu cocog pikeun karya hiasan sareng perhiasan langsung tina méja. Komposisi logam campuran ngarobih paripolah, janten uji parameter unggal kelas kuningan énggal.
✓ Duanana: bersihan heula bahan baku. Minyak, pilem oksidasi, palapis, sareng Uap sadayana ningkatkeun pantulan permukaan. Ngusap bahan baku sateuacan motong mangrupikeun panyalindungan pantulan balik anu paling murah.
Tempat Motong Kuningan sareng Tambaga Ngahasilkeun Artos
Perhiasan sareng karya hiasan alit mangrupikeun titik éntri alami: lambaran kuningan di handapeun 1.5 mm dipotong kalayan rapih dina mesin kompak 1 dugi ka 1.5 kW, sareng cutter perhiasan logam laser dikonfigurasi persis pikeun kelas padamelan éta, kalayan akurasi fitur anu saé anu diperyogikeun ku liontin, anting kosong, sareng potongan filigree. Rambu mangrupikeun pas alami kadua: hurup kuningan, pelat logo, sareng hiasan arsitéktur anu ditukeurkeun dina ujung potongan nitrogén anu caang anu henteu peryogi diolah deui sateuacan dipoles atanapi patina.
Di sisi industri, busbar tambaga, bagian transformator, sareng konektor listrik dianggo dina volume laser, sareng produksi batré EV parantos ngalikeun paménta. Éta mangrupikeun wilayah 6 kW ka luhur, dimana mesin motong logam laser serat kakuatan tinggi kelasna mawa kapadetan kakuatan sareng pangiriman gas anu diperyogikeun ku produksi tambaga. Pikeun buktina dina kisaran tengah, STYLECNC's Démonstrasi motong tambaga laser serat 2000 W némbongkeun prosés anu lumangsung dina bahan nyata.
Patarosan remen tanya
Naha motong tambaga bakal ngaruksak laser serat kuring?
Sanés dina mesin modéren anu dikonfigurasi kalayan leres. Jandéla résiko nyaéta nembus kana tambaga tiis, nalika réfléksibilitas caket 95 persén sareng mulangkeun puncak cahaya. Sumber ayeuna dikirimkeun sareng isolasi pantulan balik sareng ngawaskeun gangguan éta kalayan aman, sareng nembus anu dirampes ngajaga fase eunteung pikeun milidetik. Peringatan: kéngingkeun konfirmasi tinulis yén sumber sareng sirah anjeun dipeunteun pikeun tambaga dina ketebalan anjeun.
Naha oksigén dianggo pikeun tambaga tapi nitrogén pikeun kuningan?
Kusabab masalah tambaga nyaéta pantulan sareng oksigén ngarengsekeunana sacara kimiawi: lapisan oksida anu kabentukna poék sareng nyerep sinar sacara langkung saé tibatan tambaga anu caang. Di handap sakitar 1 mm, nitrogén tiasa ngatur; ti sakitar 2 mm, oksigén janten diperyogikeun. Kuningan, dibantuan ku kandungan séngna, nyerep cekap saé sahingga kauntungan nitrogén biasana meunang: ujung anu caang sareng bébas oksida siap dipoles, nyaéta persis naon anu diperyogikeun ku padamelan hiasan sareng perhiasan.
Sabaraha daya anu kuring peryogikeun pikeun motong lambaran kuningan?
Pikeun perhiasan sareng kuningan hiasan ipis dugi ka sakitar 1.5 mm, 1 kW cekap sareng motongna rapih. Kuningan ukuran rambu dina 2 dugi ka 3 mm peryogi 2 kW. Fabrikasi umum dina 4 dugi ka 5 mm aya dina wilayah 3 kW, sareng pelat kuningan kandel ngalih ka 6 kW sareng langkung. Kuningan rada kandel tibatan tambaga dina unggal tingkat kakuatan sabab nyerep panjang gelombang serat langkung saé.
tiasa a CO2 kuningan atawa tambaga nu dipotong ku laser?
Sacara efektif henteu, sareng éta henteu kedah dicobian dina mesin tanpa panyalindungan logam anu ngaréfléksikeun. Duanana logam ngaréfléksikeun 10.6 mikron CO2 Panjang gelombangna malah leuwih kuat tibatan panjang gelombang serat, jadi koplingna leuwih goréng sareng résiko pantulan balikna leuwih luhur, tanpa téknologi isolator dina jalur optik. Ieu mangrupikeun salah sahiji kasus anu paling jelas dina motong logam dimana laser serat henteu ngan ukur langkung saé tapi ogé sacara kategoris alat anu pas.
Naha potongan kuningan kuring béda-béda antara angkatan bahan?
Kuningan mangrupikeun kulawarga paduan tambaga-seng, sanés hiji bahan, sareng fraksi séng anu ngabantosan panyerepan rupa-rupa gumantung kana tingkatanana. Paduan séng anu langkung luhur langkung gampang dipotong; tingkat mesin bébas timbal kalakuanana béda deui. Kaayaan permukaan nambihan variabel ka-2, sabab oksidasi sareng pilem ngarobih pantulan. Perbaikan anu dianggo sami sareng pikeun paduan aluminium: jaga parameter per tingkat sareng jalankeun uji potong pondok nalika bets énggal badarat.
Nu Bottom Line
Kuningan sareng tambaga eureun janten logam anu dilarang dina dinten sumber serat nampi panyalindungan pantulan balik sareng operator diajar pikeun ngahargaan tusukan. Resepna konsisten: kapadetan kakuatan maksimum pikeun niup ngaliwatan fase pantulan, fokus pageuh kana permukaan, oksigén pikeun tambaga sareng nitrogén pikeun kuningan, stok bersih, sareng sakitar kilowatt per milimeter tambaga salaku aturan ukuran.
STYLECNC ngonpigurasikeun laser serat dina sakumna rentang éta, ti mimiti pamotong logam kelas perhiasan pikeun padamelan kuningan ipis sistem kakuatan tinggi pikeun produksi tambaga. Kirimkeun STYLECNC Gabungkeun logam, ketebalan, sareng volume anjeun pikeun konfigurasi anu dipeunteun logam réfléksibel sareng rekomendasi gas.